

بروزرسانیشده در مهر 19, 1405
لیست M کد CNC (ام کد): M-code بخشی از زبان برنامهنویسی CNC است و کارهای کمکی ماشین را فرمان میدهد؛ کارهایی مثل روشن و خاموش کردن اسپیندل، باز و بسته کردن مایع خنککننده، تعویض ابزار و پایان برنامه. به بیان ساده، جیکدها به ماشین میگویند «کجا و چطور حرکت کن» و امکدها میگویند «چه کار کمکی انجام بده». در این مقاله لیست M کدهای رایج را همراه با مثال برنامه و نکات کاربردی میبینید.
M کد چیست؟
امکدها با حرف M شروع میشوند و مجموعهای از دستورات کمکی (Miscellaneous Functions) هستند که اعمال غیرهندسی ماشین را کنترل میکنند. ماشینکارها گاهی آنها را «کدهای متفرقه» مینامند، چون کارهایی مثل توقف برنامه، روشن و خاموش کردن مایع خنککننده و چرخش یا توقف اسپیندل را انجام میدهند و ربطی به برش و مسیر ابزار ندارند.
تفاوت G کد و M کد در چیست؟
جیکدها حرکت ابزار و هندسهی مسیر را تعیین میکنند (مثل G00 و G01)، اما امکدها کارهای کمکی ماشین را فرمان میدهند. این دو با هم قطعهکار و حرکتهای دستگاه را هماهنگ میکنند. اگر با جیکدها آشنا نیستید، میتوانید مقالهی G Code را هم بخوانید.
M00 چیست؟ توقف برنامه (Program Stop)
دستور M00 ماشین و برنامه را متوقف میکند. کاربرد معمول آن تعویض دستی ابزار یا روغنکاری قلاویز قبل از ورود به قطعه است.
در مثال زیر از M00 برای توقف ماشین و تعویض دستی ابزار استفاده شده است. اسپیندل را قبلاً با M05 خاموش کردهایم. این کار از نظر استاندارد لازم نیست، چون M00 معمولاً اسپیندل را هم میایستاند و باز کردن درِ ماشین را ایمن میکند؛ ولی رفتار دقیق M00 در کنترلهای مختلف فرق دارد. بنابراین نوشتن M05 قبل از M00 عادت ایمنی خوبی است.
مثال:
G00 Z10.0 M09 G28 X0.0 Y0.0 M05 M00 N2 T0202 (مته 5 میلیمتر)
برای روشن یا خاموش کردن M00 دکمهای وجود ندارد؛ برخلاف M01 که توقف اختیاری است. هر بار که برنامه به این بلوک برسد، ماشین میایستد.
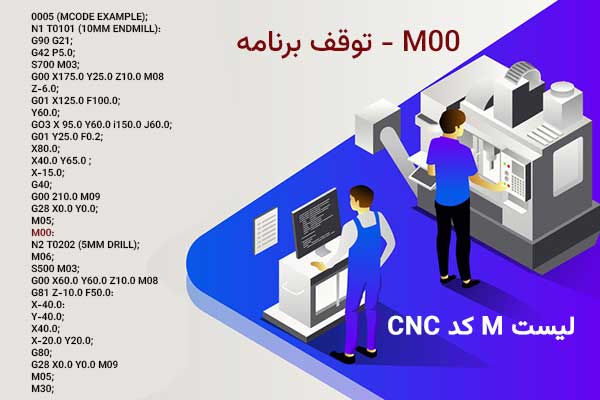
M00 – توقف برنامه
بعد از M00 معمولاً باید اسپیندل را دوباره روشن کنید. در بسیاری از ماشینها این کد علاوه بر برنامه، اسپیندل و مایع خنککننده را هم متوقف میکند. پس بعد از ادامهی برنامه، سرعت اسپیندل (S) و سرعت پیشروی (F) را دوباره بنویسید.
هشدار: اینکه M00 اسپیندل یا خنککننده را خاموش کند یا نه، به کنترل و تنظیمات ماشین بستگی دارد (گزارش شده که پیشفرض فانوک اسپیندل را میایستاند و در هاس ممکن است روشن بماند). قبل از تکیه بر این رفتار، دفترچهی ماشین خودتان را ببینید.
M01 چیست؟ توقف اختیاری (Optional Stop)
M01 توقف اختیاری به اپراتور اختیار میدهد در نقطهای مشخص از برنامه ماشین را متوقف کند. روی پنل کنترل ماشین یک کلید «توقف اختیاری» (Optional Stop) هست. اگر این کلید روشن باشد، دفعهی بعدی که کنترل به M01 برسد، ماشین میایستد. اگر کلید خاموش باشد، M01 نادیده گرفته میشود.
مثال:
G00 Z50.0
G28 X0.0 Y0.0
M05
M01 (بررسی ابزار)
در این برنامه از M01 برای بررسی سلامت ابزار قبل از تعویض خودکار استفاده شده است. رایجترین جای آن انتهای یک مرحلهی کاری و قبل از تعویض ابزار است؛ چون اگر ابعاد قطعه نیاز به اصلاح داشته باشد، اجرای دوبارهی همان ابزار آسانتر میشود.
اگر میخواهید ماشین بدون توجه به کلید توقف اختیاری حتماً بایستد، بهجای M01 از M00 استفاده کنید. هنگام نوشتن این دستورها هم مطمئن شوید ابزار با قطعهکار در تماس نیست.
تفاوت M00 و M01
M00 همیشه ماشین را متوقف میکند، اما M01 فقط وقتی متوقف میکند که کلید توقف اختیاری روی پنل روشن باشد. به همین دلیل M00 را برای توقفهای ضروری (مثل تعویض دستی ابزار) و M01 را برای بازدیدهای اختیاری (مثل کنترل ابعاد) به کار میبرند.
M03 و M04 چیست؟ روشن کردن اسپیندل
M03: اسپیندل را در جهت عقربههای ساعت (راستگرد) روشن میکند.
M04: اسپیندل را در خلاف جهت عقربههای ساعت (چپگرد) روشن میکند.
M03 را میتوان در بلوک جداگانه یا کنار دستورهای دیگر در همان بلوک نوشت.
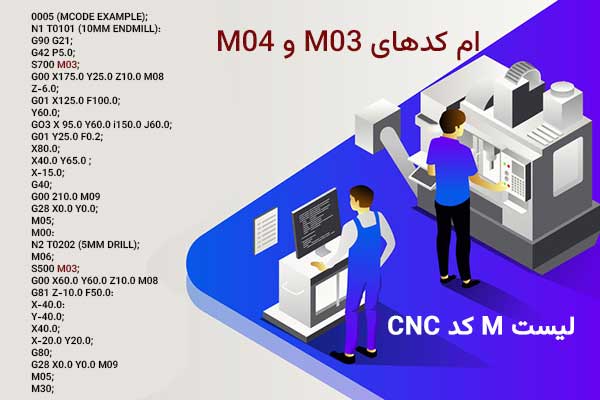
لیست M کد CNC برای روشن کردن اسپیندل M03 M04
جای معمول روشن کردن اسپیندل بعد از تعیین سرعت آن با آدرس S است؛ مثلاً S1500 M03.
N1 T0101
G21
S700 M03
G00 X175.0 Y25.0 Z10.0
در برنامهی بالا بلافاصله بعد از تعیین سرعت اسپیندل، دستور روشنشدن آن را دادهایم. این کار قبل از آن است که ماشین با G00 بهسرعت به موقعیت مورد نظر برود.
تفاوت M03 و M04 و موارد استفاده
M03 جهت معمول برای بیشتر عملیات برش و سوراخکاری است، چون لبهی برندهی ابزار راستگرد برش میدهد. M04 هنگام قلاویزکاری بدون استفاده از سیکلهای آماده و در ماشین تراش (وقتی ابزار برای بعضی عملیات به چرخش چپگرد نیاز دارد) به کار میرود. یادتان باشد قبل از تغییر جهت چرخش، ابتدا اسپیندل را با M05 خاموش کنید.
M05 چیست؟ توقف اسپیندل
وقتی ابزار از قطعه جدا شد، میتوانیم با فرمان M05 اسپیندل را با خیال راحت متوقف کنیم. با این فرمان چرخش اسپیندل (یا چرخش قطعهکار در ماشین تراش) متوقف میشود. معمولاً این کار درست قبل از تعویض ابزار انجام میشود.
مثال:
G28 X0.0 Y0.0
M05
M30
در این مثال ابتدا ماشین با G28 به موقعیت مبدأ میرود و قبل از پایان برنامه، اسپیندل متوقف میشود.
M06 چیست؟ تعویض ابزار
دستور M06 به ماشین میگوید اگر تعویضکنندهی خودکار ابزار دارد، ابزار روی اسپیندل را عوض کند. در ماشینهای بدون سیستم خودکار هم از آن استفاده میشود تا به کنترل بگوید ابزار جدید فعال است. عبارت T0101 یعنی ابزار شمارهی یک (دو رقم اول) با افست شمارهی یک (دو رقم دوم)؛ T هم مخفف Tool (ابزار) است.
مثال:
N2 T0202 (فرز انگشتی 5 میلیمتر) M06
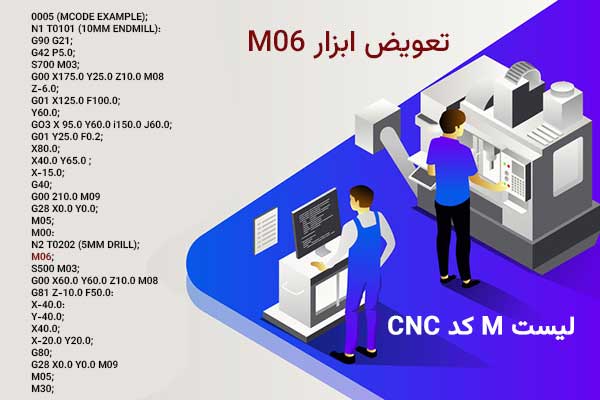
لیست M کد CNC برای تعویض ابزار M06
تصویر بالا همین دستور را در یک برنامه نشان میدهد تا نحوهی استفاده از آن را ببینید. دقت کنید که فرمت T0202 بیشتر به ماشین تراش شبیه است؛ در بسیاری از فرزها ابزار با فرمتی مثل T2 M06 فراخوانی میشود و افستها جداگانه (مثلاً با H و D) فعال میشوند. فرمت دقیق را از دفترچهی کنترل ماشین خودتان بگیرید.
اگر علاقهمند به آموزش برنامه نویسی CNC فرز و تراش سی ان سی (صفر تا صد) هستید، روی لینک کلیک کنید.
M07، M08 و M09 چیست؟ روشن و خاموش کردن خنککننده
M08 خنککنندهی اصلی (مایع خنککننده یا همان آبصابون) را روشن میکند و M09 همهی مایعهای خنککننده را خاموش میکند. M07 در بسیاری از ماشینها برای روشن کردن خنککنندهی مهپاش (Mist) به کار میرود، و روی بعضی ماشینها خنککنندهی عبوری از مرکز اسپیندل را فعال میکند.
بعضی ماشینهای بزرگتر چند سیستم خنککننده دارند؛ مثلاً خنککنندهی پرفشار از مرکز اسپیندل، خنککنندهی بادی و مهپاش. M کدهای مربوط به این سیستمها از ماشینی به ماشین دیگر فرق میکند. خنککنندهی اصلی مستقیماً به لبهی برش ابزار هدایت میشود و روشن کردن آن در حالت استاندارد با M08 انجام میشود.
مثال:
N1 T0101 (فرز انگشتی 10 میلیمتر) G21 S700 M03 G00 X175.0 Y25.0 Z-10.0 M08 Z-6.0
توجه: این مثال فقط برای نشاندادن جای M08 است. در برنامهی واقعی، حرکت سریع (G00) به Z منفی یعنی داخل قطعه میتواند خطرناک باشد؛ پس مختصات را با قطعهی خودتان تطبیق دهید.
معمول است که خنککننده را قبل از شروع برش روشن کنند، ولی هر ماشینکار سلیقهی خودش را دارد؛ بعضیها بلافاصله بعد از تعویض ابزار آن را روشن میکنند. من ترجیح میدهم M08 را در بلوک نزدیکشدن به قطعه بنویسم تا بتوانم بدون پاشیدهشدن مایع روی شیشهی ماشین، نزدیکشدن ابزار را ببینم.
بسته به ماشین، ممکن است چند ثانیه طول بکشد تا فشار پمپ بالا بیاید و جریان کامل شود؛ بهخصوص در ماشینهای قدیمی. در این حالت میتوانید M08 را چند بلوک زودتر بنویسید.
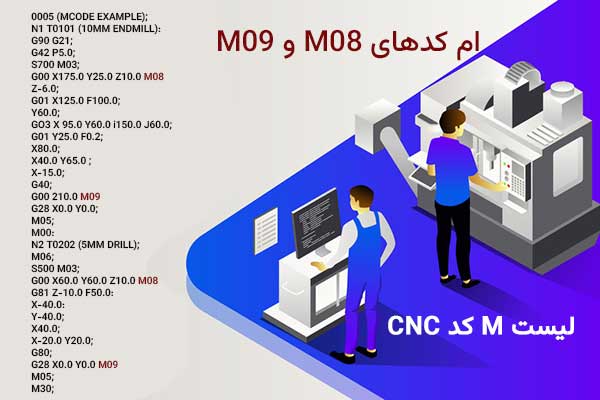
لیست M کد CNC برای روشن و خاموش کردن آب صابون
برای خاموش کردن همهی مایعهای خنککننده از M09 استفاده میکنیم. در ماشینهایی که فقط یک منبع خنککننده دارند، M09 همان را خاموش میکند. در ماشینهای بزرگتر با سیستمهای خنککنندهی متعدد، M09 همهی آنها را خاموش میکند. مثل M08، این دستور را هم میتوان در هر جای برنامه گذاشت.
M02 و M30 چیست؟ پایان برنامه
M30 ماشین را متوقف میکند و به کنترل میگوید برنامه تمام شده است؛ سپس برنامه به ابتدا برمیگردد (Rewind) و آمادهی اجرای دوباره میشود. در ماشین تراش، اگر حالت تکرار سیکل یا تغذیهی خودکار فعال باشد، ممکن است ماشین بدون دستور دیگری از اپراتور ساخت قطعهی بعدی را شروع کند.
G28 X0.0 Y0.0
M05
M30
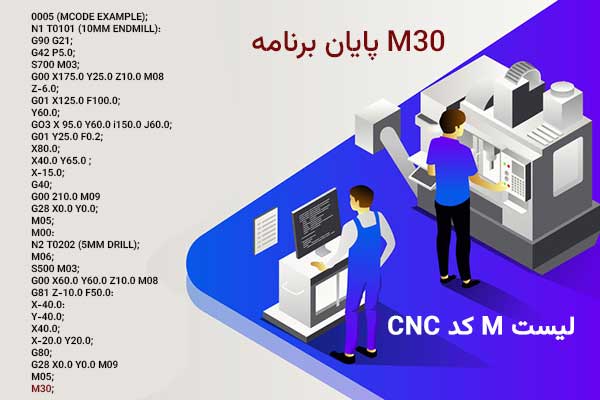
پایان برنامه سی ان سی با ام کد M30
M30 باید آخرین دستور برنامهی اصلی باشد.
تفاوت M02 و M30
M02 هم برنامه را تمام میکند، اما بدون برگشت به ابتدای برنامه (Rewind). M30 علاوه بر پایان برنامه، آن را به ابتدا بازمیگرداند. در عمل بسیاری از ماشینهای جدید M02 را مثل M30 اجرا میکنند و رفتار دقیق هر دو به کنترل و پارامترهای ماشین بستگی دارد. اگر مطمئن نیستید، برای پایان برنامه از M30 استفاده کنید.
M98 و M99 چیست؟ فراخوانی و پایان زیربرنامه
در کنترلهای فانوک و ماشینهای همخانواده، M98 یک زیربرنامه را فراخوانی میکند و M99 پایان زیربرنامه است و اجرا را به بلوک بعد از M98 در برنامهی اصلی برمیگرداند. برای مثال M98 P1000 یعنی زیربرنامهی شمارهی 1000 را اجرا کن.
O0001 (برنامه اصلی)
G00 X0 Y0
M98 P1000 (فراخوانی زیربرنامه)
M30
O1000 (زیربرنامه)
G01 X10.0 F100
M99 (بازگشت به برنامه اصلی)
M19 چیست؟ جهتدهی اسپیندل
در لیست M کدهای فانوک برای فرز، M19 به معنی جهتدهی اسپیندل (Spindle Orientation) آمده است؛ یعنی اسپیندل در زاویهی مشخصی متوقف میشود. این کد معمولاً برای تعویض ابزار یا بعضی عملیات خاص کاربرد دارد و وجود و رفتار آن به ماشین بستگی دارد.
لیست M کد CNC
لیست M کد CNC: امکدها (M Code) دستورات کمکی هستند و هر سازندهی ماشین میتواند دستورهای سفارشی خودش را هم تعریف کند. مجموعهای از امکدها بین بیشتر کنترلها مشترک است و اینها رایجترین آنها هستند (معنی دقیق هر کد را از دفترچهی ماشین خودتان تأیید کنید):
- M00 : توقف برنامه
- M01 : توقف اختیاری برنامه
- M02 : پایان برنامه (بدون بازگشت به ابتدا)
- M03 : اسپیندل در جهت عقربههای ساعت
- M04 : اسپیندل در خلاف جهت عقربههای ساعت
- M05 : توقف اسپیندل
- M06 : تعویض ابزار
- M07 : خنککنندهی مهپاش روشن
- M08 : خنککننده روشن
- M09 : خنککننده خاموش
- M19 : جهتدهی اسپیندل
- M30 : پایان برنامه و بازگشت به ابتدا
- M98 : فراخوانی زیربرنامه
- M99 : پایان زیربرنامه
M کد در زیمنس (Sinumerik) و تفاوت با فانوک
در زیمنس هم M0، M1، M2، M30، M3، M4، M5 و M6 مثل معنیهای بالا استفاده میشوند، اما چند تفاوت مهم هست. در Sinumerik پایان زیربرنامه معمولاً با M17 است. همچنین طبق راهنمای زیمنس، بیشتر دستورات کمکی (M) به سازندهی ماشین بستگی دارند و کدهایی مثل M7، M8 و M9 ممکن است روی هر ماشین معنی متفاوتی داشته باشند.
| عملکرد | فانوک | زیمنس (Sinumerik) |
|---|---|---|
| توقف برنامه | M00 | M0 |
| توقف اختیاری | M01 | M1 |
| پایان برنامه | M30 (و M02) | M30 (و M2) |
| پایان زیربرنامه | M99 | M17 |
| فراخوانی زیربرنامه | M98 | معمولاً با نام برنامه |
| خنککننده | M07 / M08 / M09 | وابسته به سازندهی ماشین |
نکتهی عملی: امکدهای ماشینها یکسان نیستند. حتی دو ماشین با کنترل یکسان ممکن است M کدهای سفارشی متفاوتی داشته باشند، پس قبل از اجرای برنامهی ماشین دیگر، فهرست M کدهای همان ماشین را بررسی کنید.
چند M کد را میتوان در یک بلوک نوشت؟
در اغلب برنامهها در هر بلوک یک M کد نوشته میشود. اینکه کنترل چند M کد را در یک بلوک بپذیرد، به نوع کنترل و تنظیمات ماشین بستگی دارد. برای اطمینان و خوانایی، بهتر است هر M کد در بلوک جداگانه یا فقط یک M کد کنار بقیهی آدرسها بیاید. دقت کنید که اگر بلوک شامل حرکت و M کد باشد، ترتیب اجرا هم به کنترل بستگی دارد؛ مثلاً در مثال M08 بالا، خنککننده همزمان با حرکت روشن میشود.
نکات ایمنی هنگام استفاده از M کدها
- قبل از M00 و M01 مطمئن شوید ابزار با قطعه در تماس نیست.
- قبل از تعویض ابزار اسپیندل را با M05 متوقف کنید.
- قبل از تغییر جهت اسپیندل (M03 به M04)، ابتدا M05 بنویسید.
- بعد از M00 اسپیندل و خنککننده را دوباره روشن کنید و S و F را دوباره تعیین کنید.
- M کدهای سفارشی ماشین را فقط از دفترچهی همان ماشین یاد بگیرید.
- اگر در کامنتهای برنامه از حروف فارسی استفاده میکنید، بدانید که بعضی کنترلها حروف غیرلاتین را در کامنت قبول نمیکنند؛ در برنامهی واقعی کامنتها را انگلیسی بنویسید.
سؤالات متداول دربارهی M کد
ام کد چیست؟
M کد (M-code) دستور کمکی ماشین CNC است و کارهای غیرهندسی مثل روشن کردن اسپیندل، باز و بسته کردن خنککننده و پایان برنامه را فرمان میدهد.
تفاوت M00 و M01 چیست؟
M00 همیشه ماشین را متوقف میکند، ولی M01 فقط وقتی متوقف میکند که کلید توقف اختیاری روی پنل روشن باشد.
تفاوت M02 و M30 چیست؟
هر دو پایان برنامهاند، اما M30 برنامه را به ابتدا بازمیگرداند و M02 معمولاً بازنمیگرداند. در بسیاری از ماشینهای جدید هر دو یکجور رفتار میکنند.
برای روشن کردن اسپیندل از چه کدی استفاده کنیم؟
برای چرخش راستگرد از M03 و برای چرخش چپگرد از M04 استفاده کنید و اسپیندل را با M05 خاموش کنید.
آیا ام کدها در همهی ماشینها یکسان است؟
خیر. کدهای پایه مثل M00، M03، M05 و M30 بین بیشتر ماشینها مشترکاند، اما بسیاری از M کدها را سازندهی ماشین تعریف میکند و ممکن است معنی متفاوتی داشته باشند.
32 دیدگاه
سلام سه نظام میخوام قفل شه
چه کدی باید بدم
کنترل gsk
سلام وقت بخیر
در کنترلهای GSK، M‑کدهای مربوط به Clamp/Unclamp سهنظام بهصورت استاندارد یکسان نیستند و توسط شرکت سازندهٔ ماشین تعریف میشوند.
بنابراین برای جلوگیری از خطا یا آسیب، لطفاً M‑کد صحیح را از دفترچهٔ ماشین یا لیست M‑کدهای سازنده ماشین CNC بررسی کنید.
در کنترلهای GSK معمولاً برای قفل و باز کردن سهنظام از کدهای زیر استفاده میشود:
M10 = قفل سهنظام
M11 = باز کردن سهنظام
در بعضی ماشینها بسته به سازنده ممکن است از M12/M13 برای همین عملکرد استفاده شده باشد.
چون این M‑کدها استاندارد ثابت ندارند، لطفاً برای اطمینان دفترچهٔ ماشین را بررسی کنید.
سلام عرص ادب ممنون مهندس ازراهنماییهای عالی
خداقوت
مهندس دستگاه من فانوک ot 0هست سه نظام هنگام استفاده ازبرنامه باMکد10و11 بازوبست نمیشه اگرممکنه راهنمایی بفرمایید
درود
Fanuc برای سه نظام M‑کد استاندارد ندارد و این کدها توسط سازندهٔ ماشین در PLC تعریف میشوند.
به همین دلیل ممکن است دستگاه شما از M12/M13 یا کدهای دیگری استفاده کند.
برای اطمینان، لطفاً لیست M‑کدهای خودِ ماشین یا دفترچهٔ سازنده را بررسی کنید.
در برخی دستگاههای تراش خاص قدیمی فانوک، M76 و M77 برای سه نظام امتحان کنید.
این راهم تست کنید M31 / M32
اما تنها منبع قطعی پاسخ شما = دفترچهٔ سازندهٔ همان ماشین CNC
سلام در تراش OT
M68 وM69 هست. در محیط MDI هم میتونید چک کنید
سلام در فانوک تراش
M54 آخر برنامه برای چیست ؟
درود
کد M54 در سیستم Fanuc یک کد کمکی قابل تنظیم توسط کاربر (User-configurable M-code) است. عملکرد پیشفرض ندارد و توسط سازنده ماشین یا نصاب تنظیم میشود. لطفا به دفترچه راهنمای دستگاهتون مراجعه و کاربرد ام کد مورد نظر را پیدا کنید
سلام بقیه M کد هارو کجا میتونیم پیدا کنیم مثلا m72 یا m 65 و غیره لیست کاملشون.
درود. چه دستگاهی ؟ چه کنترلری؟
این موارد در دفترچه راهنمای دستگاه CNC تون نوشته شده است
سلام ، می خواستم بدونم کد M50 توی هایدن 530 برای چیه و چطوری لغو میشه؟
درود بر شما
در کنترل Heidenhain 530 کد M50 یک عملکرد استاندارد نیست و توسط سازندهٔ ماشین تعریف میشود.
برای عملکرد دقیق، لطفاً دفترچهٔ خودِ ماشین را بررسی کنید.
سلام واقعا این سایت عالی هست
خسته نباشید
فقط ی سوال داشتم ک تو سایت پیدا نکردم دستگاه من فرز کوندیا هستش با کنترل هایدن426-430 کد آبصابون مرکزی رو نمیتونم پیدا کنم متاسفانه کاتالوگ هم ندارد اگر لطف کنید کمکم کنید ممنون میشم
درود بر شما برای روشن و خاموش کردن خنک کننده کدهای M08 و M09 را امتحان کنید.
با سلام
آیا برای خاموش کردن پمپ kmt بعد از اتمام برنامه برش در دستگاه واترجت m کد وجود دارد و آیا راهی برای خاموش کردن نرم افزاری پمپ بعد از اتمام برنامه برش وجود دارد؟
ممنون میشم راهنمایی کنید./
درود بر شما ام کدهای هر ماشین ممکن است متفاوت باشد. لطفا به دفترچه راهنمای دستگاه مراجعه کنید.
سلام وقت بخیر
کد مرغک چی هست
کنترل دستگاه 840d
میباشد
درود باید به دفترچه راهنما مراجعه کنید و ام کد مرغک را جستجو کنید و تنظیمات مربوط را انجام دهید. می توانید ام کدهای M20 و M21 را برای گلویی مرغک تراش CNC امتحان کنید. یا M16
پی نوشت : به منوال و دفترچه دستگاه مراجعه کنید.
درود M کدتوقف کامل پایان برنامه در فانوک چیست؟
سلام، از M02 برای پایان برنامه استفاده کنید.
سلام m30 پایان برنامه هست وبازگشت به نقطه شروع درست. دردستگاه من فانوگo-tبعد ازm30برنامه به صورت خودکار به اول برنامه برمیگرددوشروع دوباره مشگل چی هست؟
باید از M02 استفاده کنید.
سلام. مرجعی برای Mکدها هست که بخونیم و یاد بگیریم؟ من میخوام یک برنامه ی حلقه در بخشی از برنامه درست کنم. برای مثال کد M99 در پایان برنامه، باعث تکرار از خط اول برنامه میشه، اما من میخوام بعد از پایان برنامه، به خط خاصی پرش کنم و در یک حلقه تا پایان باقی بمونم. فقط در صورت ریست کردن دستگاه با پنل یا ریموت، برنامه بره از خط اولش
درود، نیاز به اموزش و تمرین دارید. میتونید از آموزش cnc زیر استفاده کنید. که می تونید تهیه کنید. یا از کتاب های موجود در بازار استفاده کنید.
سلام بجای m30چه کدی میشه نوشت که
برنامه برگرد اولش واتوماتیک خودش کار کنه
درود. M30 پایان برنامه و برگشت به اول برنامه برای اجرای مجداد است.
درود بر شما ، برای این کار نیاز به تسلط بر ماکرو نویسی هست دوست عزیز….
سلام کد کانوایر یا سفاله کش چیست
دورد. برای چه نوع کنترلری؟ ام کدهای کانوایر می تونه در هر ماشین متفاوت باشه. لطفا مدل دقیق ماشین و کنترلر را قید بفرمایید. مثلا در برخی کنترلر ها میتونه این ام کدها باشه: M38/M39 M66/M67 M24/M25 M31/M33 M75/M76 M81/M82
M72وm73
کدهای یاد شده برای کلمپ و ان کلمپ پالت روی میز است
سلام میشه ب من یه کم کمک کنید
درود، لطفا سوالتون رو مطرح کنید.