بروزرسانیشده در مهر 22, 1405
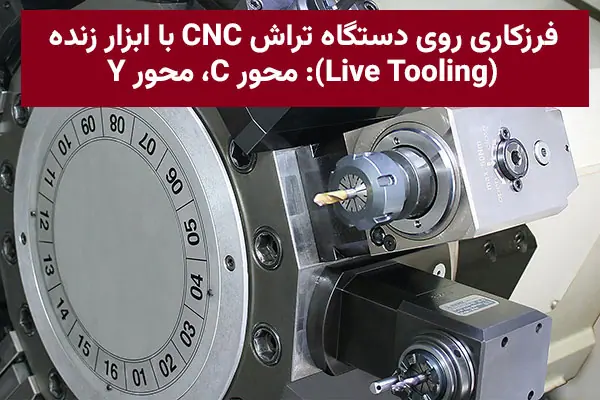
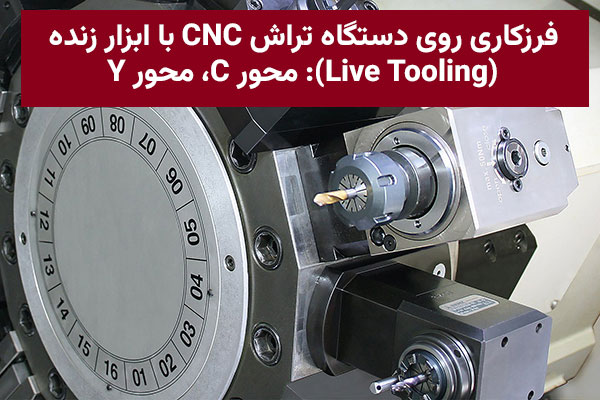
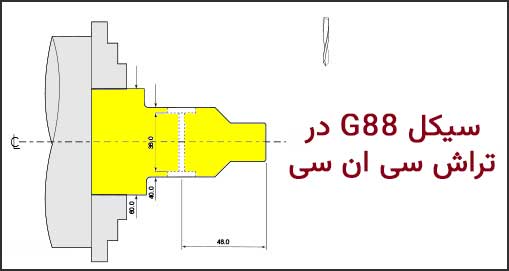
سیکل G88 در تراشهای CNC مجهز به ابزار محرک (Live Tooling) برای قلاویزکاری سوراخهایی به کار میرود که از کنار قطعه، یعنی در راستای محور X، ایجاد شدهاند. در این سیکل وقتی قلاویز به ته سوراخ میرسد، جهت چرخش اسپیندل معکوس میشود و قلاویز از سوراخ بیرون میآید.
فرمت دستوری G88 تقریباً همان سیکل G84 است و تفاوت فقط در جهت حرکت است: G84 سوراخها را در راستای محور Z (روی سطح جلوی قطعه) قلاویز میکند و G88 در راستای محور X (از کنار قطعه).
پس از اجرای دستور، برای قلاویزکاری سوراخهای بعدی کافی است موقعیت جدید را با محور Z یا محور C بدهید. سیکل G88 تا رسیدن به فرمان G80 فعال میماند.
این سیکل در کنترلرهای فانوک و میتسوبیشی با همین کاربرد (قلاویزکاری جانبی) وجود دارد، اما در هاس G88 کار دیگری انجام میدهد. جزئیات را در بخش «G88 روی کدام کنترلرها کار میکند؟» بخوانید.
سیکل G88 چیست و چه کاربردی دارد؟
G88 سیکل قلاویزکاری جانبی (Side Tapping) در تراش CNC است. وقتی روی بدنهی قطعه سوراخ رزوهدار لازم دارید، ابزار محرک (قلاویزی که روی هد محرک برجک بسته شده) در راستای محور X به قطعه نزدیک میشود، رزوه را میزند، در ته سوراخ جهت چرخش را عوض میکند و برمیگردد. موقعیت هر سوراخ روی محیط قطعه را محور C تعیین میکند و در صورت نیاز محور Z هم در موقعیتدهی نقش دارد.
این سیکل فقط روی ماشینهایی کار میکند که ابزار محرک و محور C دارند. روی تراش سادهی دومحوره قابل استفاده نیست.
تفاوت G88 و G84 چیست؟
هر دو سیکل قلاویزکاری هستند و فرمت یکسانی دارند، اما جهت قلاویزکاری فرق میکند. G84 برای سوراخهای روی سطح جلوی قطعه است و محور Z عمق سوراخ را تعیین میکند. G88 برای سوراخهای جانبی است و عمق سوراخ با محور X (یا U) داده میشود. به همین دلیل اگر سوراخ شعاعی دارید باید G88 بنویسید و اگر سوراخ هممحور با قطعه است، G84.
فرمت سیکل G88 در تراش CNC
فرمت کلی سیکل به این صورت است:
G88 X(U)... R... P... F... Q... K... M
در کنترلر فانوک، موقعیت سوراخ هم میتواند در همین خط و با Z (یا W) و C (یا H) نوشته شود. اگر ابزار را قبلاً با G00 به موقعیت سوراخ برده باشید، مثل مثال انتهای مقاله، لازم نیست آنها را دوباره بنویسید.
توضیح پارامترهای سیکل G88
- G88: قلاویزکاری جانبی در جهت X
- X یا U: عمق نهایی سوراخ (X برای مختصات مطلق، U برای مقدار افزایشی)
- Z یا W و C یا H: موقعیت سوراخ در راستای محور Z و روی محیط قطعه (حرف اول مطلق، حرف دوم افزایشی)
- R: فاصله از سطح اولیه تا نقطه R؛ ابزار با حرکت سریع تا نقطه R میرود و قلاویزکاری از همانجا شروع میشود
- P: زمان مکث در انتهای سوراخ
- Q: عمق برش در هر مرحله، برای قلاویزکاری چند مرحلهای (در کنترلر فانوک فقط وقتی کار میکند که بیت ۶ (PCT) پارامتر شماره 5104 برابر 1 باشد)
- F: پیشروی
- K: تعداد تکرار (در صورت نیاز)
- M: M-کد کلمپ محور C (در صورت نیاز)
قلاویزکاری چند مرحلهای (Peck Tapping) با G88
وقتی در خط سیکل مقدار Q را مینویسید، سیکل به قلاویزکاری چند مرحلهای تبدیل میشود. قلاویز بهجای اینکه یکجا تا ته سوراخ برود، مرحلهبهمرحله و هر بار به اندازهی Q جلو میرود و بین مراحل عقب میکشد. اگر Q نوشته نشود، همان قلاویزکاری معمولی انجام میشود. همین قاعده برای G84 هم برقرار است، یعنی از آن میتوان برای قلاویزکاری از سمت محور Z استفاده کرد.
این روش برای سوراخهای عمیق مفید است، چون در قلاویزکاری یکمرحلهای عمیق ممکن است براده به قلاویز بچسبد و نیروی برش بالا برود.
پارامترهای فانوک برای قلاویزکاری چند مرحلهای
- بیت ۶ پارامتر 5104 (PCT): اگر برابر 1 باشد، Q در G84 و G88 فعال میشود و سیکل چند مرحلهای اجرا میشود. اگر برابر 0 باشد، Q نادیده گرفته میشود.
- بیت ۵ پارامتر 5200 (PCP): نوع قلاویزکاری چند مرحلهای را انتخاب میکند. مقدار 0 یعنی حالت پرسرعت (عقبکشیدن کوتاه) و مقدار 1 یعنی حالت معمولی.
در بعضی شرایط خاص، کنترلر با وجود Q سیکل چند مرحلهای را اجرا نمیکند و قلاویزکاری معمولی یا صلب انجام میدهد. مقدار دقیق عقبکشی و این شرایط را از دفترچهی کنترلر خودتان بررسی کنید.
آموزش CNC و برنامه نویسی دستگاههای تراش و فرز CNC را در اینجا مشاهده کنید.
قلاویزکاری صلب (Rigid Tapping) با G88
در قلاویزکاری صلب، حرکت محور و چرخش اسپیندل کاملاً با هم هماهنگ (سنکرون) میشوند، بنابراین پیشروی قلاویز دقیقاً با گام رزوه برابر است. در قلاویزکاری معمولی معمولاً از ابزارگیر شناور استفاده میشود، ولی در حالت صلب به آن نیازی نیست.
در کنترلر فانوک معمولاً برای فعالکردن حالت صلب، قبل از بلوک G88 کد M29 را همراه سرعت اسپیندل مینویسند، مثلاً M29 S500. نکتههای مهم:
- قلاویزکاری صلب باید در کنترلر و ماشین شما فعال باشد. هر ماشینی این قابلیت را ندارد.
- در بعضی ماشینها بیت ۰ پارامتر 5200 روی 1 تنظیم شده است. در این حالت کنترلر G84 و G88 را همیشه صلب اجرا میکند و نوشتن M29 لازم نیست. شمارهی M-کدی که حالت صلب را انتخاب میکند در پارامتر 5210 ذخیره میشود (مقدار 0 یا 29 یعنی M29).
- استفادهی همزمان از هر دو روش، یعنی M29 و تنظیم پارامتر 5200، ممکن است مشکل ایجاد کند.
- اگر هنگام اجرای G88 آلارم 205 (RIGID MODE DI SIGNAL OFF) نمایش داده شد، معمولاً یعنی سیگنال حالت صلب از طرف ماشین فعال نشده است. نحوهی M29 و پارامترها را بررسی کنید و اگر مشکل ادامه داشت با سازندهی ماشین تماس بگیرید.
هشدار: رفتار دقیق M29 و پارامترها بین مدلهای مختلف کنترلر فرق میکند. پیش از اجرا، دفترچهی برنامهنویسی و پارامتر ماشین خودتان را ببینید.
پیشروی و دور اسپیندل در قلاویزکاری
در قلاویزکاری، پیشروی باید با گام قلاویز و دور اسپیندل هماهنگ باشد:
- اگر پیشروی بر حسب دور اسپیندل باشد (میلیمتر بر دور، G99)، مقدار F برابر گام رزوه است.
- اگر پیشروی بر حسب زمان باشد (میلیمتر بر دقیقه، G98)، مقدار F برابر است با دور اسپیندل ضرب در گام.
برای مثال، قلاویز M10 با گام 1.5 میلیمتر در دور 300 دور بر دقیقه، پیشروی 300 × 1.5 = 450 میلیمتر بر دقیقه میخواهد.
در فانوک، حین قلاویزکاری معمولی اورراید پیشروی نادیده گرفته میشود و فید هولد هم تا پایان حرکت برگشت اثر نمیکند.
ادامهی سیکل و لغو آن با G80
G88 یک سیکل مدال است. یعنی بعد از نوشتن آن، برای هر سوراخ بعدی فقط موقعیت جدید را میدهید (مثلاً با C) و سیکل خودکار تکرار میشود. برای خروج از سیکل باید G80 بنویسید. اگر G80 را فراموش کنید، حرکتهای بعدی هم ممکن است بهصورت قلاویزکاری اجرا شوند.
G88 روی کدام کنترلرها کار میکند؟
| کنترلر | وضعیت G88 در تراش |
|---|---|
| فانوک (سری T، مثل 0i-TD) | قلاویزکاری جانبی در راستای X؛ قلاویزکاری صلب با M29 |
| میتسوبیشی (سری 700/70 تراش) | قلاویزکاری محور X؛ G88.1 برای قلاویزکاری معکوس محور X |
| زیمنس (حالت ISO) | G84 و G88 در حالت ISO تراش با سیکل CYCLE384T اجرا میشوند؛ در حالت بومی زیمنس از CYCLE84 استفاده میشود |
| هاس (تراش) | G88 سیکل قلاویزکاری نیست و بورینگ با مکث و برگشت دستی است؛ قلاویزکاری با ابزار محرک با G95 (روی سطح جلو) و G195 و G196 (شعاعی) انجام میشود |
توجه کنید که ساختکنندگان ماشین ممکن است قابلیتها را تغییر دهند. در زیمنس هم ممکن است حالت ISO به گزینهی جداگانه نیاز داشته باشد. پیش از استفاده، دفترچهی خود ماشین را ببینید.
مثال سیکل G88
سیکل G88
O1234
M51
M3 S2000
G00 X50.0 C0.0 Z-20.0
G88 X20.0 R10.0 Q5000 F5.0 M31
C90.0 Q5000 M31
C180.0 Q5000 M31
C270.0 Q5000 M31
G80 M05
M50
M30
توضیح خطبهخط برنامهی مثال
- شماره برنامه
- روشنکردن حالت ایندکس محور C
- روشنکردن اسپیندل ابزار محرک
- رفتن ابزار به موقعیت محورهای X و Z و C
- قلاویزکاری سوراخ شماره 1
- قلاویزکاری سوراخ شماره 2
- قلاویزکاری سوراخ شماره 3
- قلاویزکاری سوراخ شماره 4
- توقف اسپیندل و لغو سیکل
- خاموشکردن حالت ایندکس محور C
- پایان برنامه
توجه داشته باشید:
- در این مثال M31 برای کلمپ محور C استفاده شده است. M51 و M50 هم (حالت ایندکس محور C) به نوع ماشین بستگی دارند و ممکن است در ماشین شما فرق کنند.
- این مثال برای نمایش ساختار سیکل آمده و عددهای آن (مثل F5.0 و S2000) با یک رزوهی واقعی جور درنمیآید. در برنامهی واقعی، دور و پیشروی را طبق گام قلاویز تنظیم کنید و اگر ماشین قلاویزکاری صلب دارد، قبل از G88 دستور M29 را همراه سرعت اسپیندل بنویسید.
- مقدار Q5000 بدون ممیز نوشته شده و معمولاً (در واحد ورودی 0.001 میلیمتر) یعنی 5 میلیمتر. واحد را از دفترچهی ماشین خودتان تأیید کنید.
پرسشهای متداول دربارهی سیکل G88
آیا G88 روی تراش بدون ابزار محرک کار میکند؟
خیر. G88 برای ماشینهایی است که ابزار محرک و محور C دارند.
برای قلاویزکاری سطح جلوی قطعه چه سیکلی بنویسم؟
از G84 استفاده کنید. فرمت آن مثل G88 است و فقط جهت قلاویزکاری در راستای محور Z است.
چرا Q در G88 اثری ندارد؟
در فانوک احتمالاً بیت ۶ پارامتر 5104 (PCT) برابر 0 است. تا زمانی که این بیت 1 نشود، کنترلر Q را نادیده میگیرد.
قبل از G88 حتماً باید M29 بنویسم؟
اگر ماشین شما با M29 حالت صلب را انتخاب میکند، بله. اگر بیت ۰ پارامتر 5200 روی 1 باشد، لازم نیست. تنظیم ماشین خودتان را بررسی کنید.
آیا G88 در هاس هم قلاویز میزند؟
خیر. در تراش هاس G88 سیکل بورینگ است. قلاویزکاری با ابزار محرک با G95 و G195 و G196 انجام میشود.
قلاویزکاری چپگرد در سیکل جانبی چطور انجام میشود؟
در میتسوبیشی سیکل G88.1 برای قلاویزکاری معکوس محور X تعریف شده است. در کنترلرهای دیگر دفترچهی همان ماشین را ببینید.