

بروزرسانیشده در مهر 19, 1405
سایکل CYCLE95: با این سیکل میتوان بیشتر عملیات تراشکاری عمومی، مثل خشنتراشی، پرداختکاری و فرمتراشی را برنامهنویسی کرد. شکل قطعه (شامل خط و قوس و مخروط) فقط یک بار در یک زیربرنامه نوشته میشود و لازم نیست مسیر هر پاس را خودتان خطبهخط بنویسید؛ سیکل پاسهای برادهبرداری را از روی همان کانتور حساب میکند و اجرا میکند. برای اجرای سیکل، برنامهی کانتور قطعه باید حتماً در یک زیربرنامه (یا بین دو برچسب در برنامهی فراخوانی) ایجاد شود و سپس سیکل آن را فراخوانی کند.
سایکل (سیکل) CYCLE95 زیمنس چیست؟
CYCLE95 سیکل برادهبرداری تراش (Stock Removal) در کنترلهای Sinumerik است و برای ماشینکاری کانتور از روی یک قطعهی خام به کار میرود. برنامهنویسان و اپراتورهای CNC از آن زیاد استفاده میکنند. معمولاً پروفیلی که باید ماشینکاری شود در یک زیربرنامه نوشته میشود. برادهبرداری موازی محورها انجام میشود، هم در راستای طولی و هم پیشانی (Facing) و هم روی سطح بیرونی و هم داخلی. نوع کار هم میتواند خشنکاری، پرداخت یا ماشینکاری کامل (هر دو) باشد. پس پروفیلها میتوانند استوانهی خارجی و داخلی و پیشانیتراشی خارجی و داخلی باشند.
فرمت و پارامترهای CYCLE95
فرمت سیکل چنین است:
CYCLE95 (NPP, MID, FALZ, FALX, FAL, FF1, FF2, FF3, VARI, DT, DAM, VRT)
پارامترهای این سیکل عبارتاند از:
- NPP: نام (یا شمارهی) زیربرنامهی کانتور. در بعضی کنترلها زیربرنامهی کانتور باید Lxxx نام داشته باشد که xxx عدد صحیح است. میتوان بهجای زیربرنامه، دو برچسب شروع و پایان کانتور را در همان برنامهی اصلی هم داد (مثال 2).
- MID: عمق پیشروی (عمق براده در هر پاس). این پارامتر نباید علامت داشته باشد.
- FALZ: مقدار پرداخت در راستای Z (بدون علامت).
- FALX: مقدار پرداخت در راستای X (بدون علامت).
- FAL: مقدار پرداخت موازی با کانتور (بدون علامت).
- FF1: پیشروی خشنتراشی (بدون شیار).
- FF2: پیشروی ورود به قسمتهای شیار (Relief Cut).
- FF3: پیشروی پرداختکاری.
- VARI: نوع ماشینکاری که باید انجام شود (مقدار از 1 تا 12؛ جدول را ببینید).
- DT: زمان توقف برای شکستن براده در خشنتراشی.
- DAM: طولی که بعد از آن هر مرحلهی خشنتراشی برای شکستن براده قطع میشود.
- VRT: مسیر خروج (عقبکشیدن) از کانتور هنگام خشنتراشی؛ مقدار بلندشدن ابزار از سطح کانتور هنگام برگشت (افزایشی و بدون علامت).
هشدار: پارامتر VRT در دفترچهی زیمنس به نسخههای نرمافزار 4.4 و بالاتر نسبت داده شده و در نسخههای جدید 840D sl پارامترهای دیگری هم به انتهای سیکل اضافه شده است. تعداد دقیق پارامترها را از دفترچهی کنترل خودتان بگیرید.
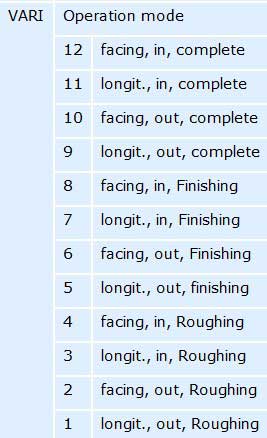
مقادیر مختلف پارامتر VARI
مقدار پرداخت: FAL یا FALZ و FALX؟
اگر میخواهید مقدار پرداخت برای هر محور متفاوت باشد، FALZ و FALX را بدهید؛ اگر برای هر دو یکسان است، FAL را. بهتر است فقط یکی از این دو شکل را مقداردهی کنید، چون اگر هر سه را بنویسید کنترل همهی مقدارها را حساب میکند. خشنتراشی همیشه تا همین مقدار پرداخت انجام میشود و بعد از هر پاس موازی محور، گوشههای باقیمانده بلافاصله موازی کانتور تراشیده میشوند.
جدول نوع ماشینکاری (VARI) در CYCLE95
جدول تیپ ماشینکاری سیکل کانتورتراشی یا سیکل مرکبکاری (CYCLE95):
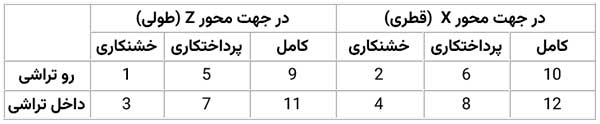
VARI در سایکل 95
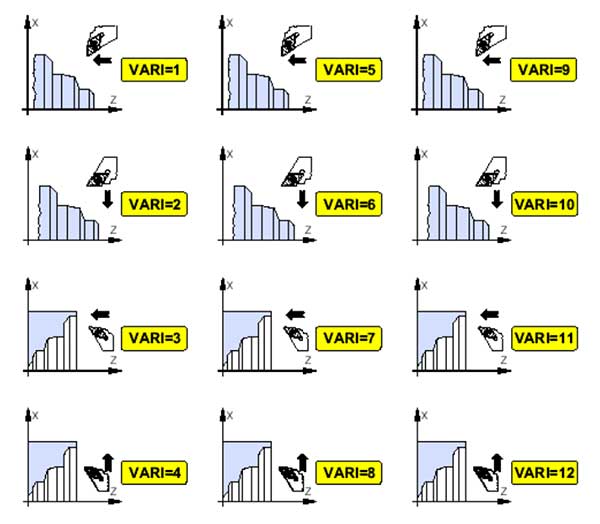
نوع ماشینکاری و تیپ ماشینکاری سایکل CYCLE95
ترتیب معمول مقدارهای VARI به شکل زیر است (ماشینکاری کامل یعنی خشنکاری و پرداخت با هم). در مثالهای مرجع VARI=9 برای ماشینکاری کامل خارجی و VARI=11 برای ماشینکاری کامل داخلی به کار رفته است. برای نسخهی کنترل خودتان تصویر بالا و دفترچه را ملاک قرار دهید.
| VARI | راستا | موقعیت | نوع کار |
|---|---|---|---|
| 1 | طولی | بیرونی | خشنکاری |
| 2 | پیشانی | بیرونی | خشنکاری |
| 3 | طولی | داخلی | خشنکاری |
| 4 | پیشانی | داخلی | خشنکاری |
| 5 | طولی | بیرونی | پرداخت |
| 6 | پیشانی | بیرونی | پرداخت |
| 7 | طولی | داخلی | پرداخت |
| 8 | پیشانی | داخلی | پرداخت |
| 9 | طولی | بیرونی | ماشینکاری کامل |
| 10 | پیشانی | بیرونی | ماشینکاری کامل |
| 11 | طولی | داخلی | ماشینکاری کامل |
| 12 | پیشانی | داخلی | ماشینکاری کامل |
CYCLE95 چطور کار میکند؟
- نقطهی شروع سیکل را خود کنترل حساب میکند و با G0 همزمان در هر دو محور به آن میرود. پس قبل از سیکل ابزار را در موقعیت امن و دور از قطعه قرار دهید.
- خشنتراشی با برشهای موازی محور (Paraxial) انجام میشود و تا مقدار پرداخت ادامه پیدا میکند.
- پرداختکاری هم در همان جهت خشنتراشی انجام میشود.
- پیشروی خشنکاری FF1 است، پیشروی ورود به شیارها FF2 و پیشروی پرداخت FF3.
برنامهی CYCLE95 (مثالها)
میخواهیم این سایکل را با چند برنامهی کوچک بررسی کنیم. در هر مثال از تابع CYCLE95 استفاده میشود و کانتور یا در زیربرنامه نوشته میشود یا بین دو برچسب. طرح کلی ساده است و نقشهی کانتور در مثال اول پیوست شده است.
مثال 1 برنامهنویسی CYCLE95
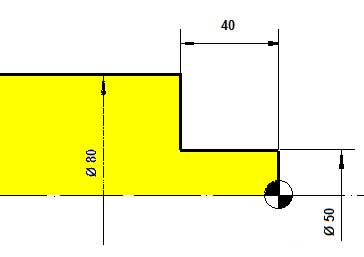
زیربرنامهی کانتور L901 نام دارد و به این صورت است:
G01 X50 Z0
Z-40
X80
M17
و برنامهی اصلی با فراخوانی سیکل:
N05 G54
N10 G90 G96 S500 F0.8 T1 D1 M03
N20 G00 X85 Z0.1
N30 G90 G01 X-0.50
N40 G00 Z3
N50 G00 X85
N60 CYCLE95 ("L901",1.000,0.000,0.000,0.100,0.8,0.5,0.7,9,0,0,0)
N100 G00 X100 Z100
M05
M30
- N05: فعالکردن جابهجایی صفر قطعه (G54).
- N10: مختصات مطلق، سرعت برش ثابت (G96) با S500، پیشروی 0.8، ابزار T1 با افست D1 و روشنکردن اسپیندل.
- N20 تا N30: یک پاس پیشانیتراشی تا X-0.5 برای صافکردن سطح جلوی قطعه.
- N40 تا N50: رفتن به موقعیت امن قبل از سیکل (Z3 و X85).
- N60: فراخوانی سیکل. NPP برابر “L901″، MID برابر 1، FALZ و FALX صفر، FAL برابر 0.1، FF1 برابر 0.8، FF2 برابر 0.5، FF3 برابر 0.7 و VARI برابر 9 (ماشینکاری کامل طولی خارجی). پارامترهای DT، DAM و VRT صفر هستند. در این مثال مقدار پرداخت فقط با FAL داده شده است.
- N100 تا M30: رفتن به موقعیت امن، خاموشکردن اسپیندل و پایان برنامه.
اگر علاقهمند به آموزش برنامه نویسی CNC فرز و تراش سی ان سی (صفر تا صد) هستید، روی لینک کلیک کنید.
مثال 2 برنامهنویسی CYCLE95 (کانتور در همان برنامه با برچسب)
این یک مثال کانتورتراشی با زیمنس است.
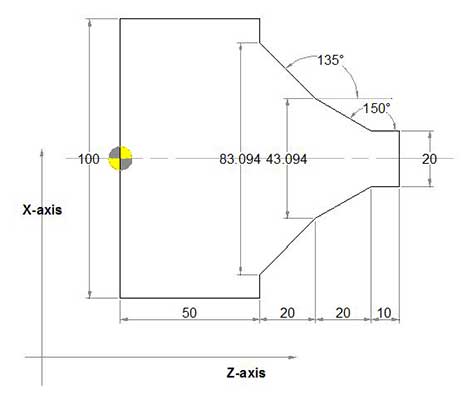
مثال Sinumerik CYCLE95 با کانتور در برنامه فراخوانی
در سایکل CYCLE95 پارامتر اول (NPP) را میتوان بهصورت زیربرنامهی جداگانه داد یا کانتور مسیر برادهبرداری را با برچسبها (Labels) داخل برنامهی فراخوانی تعریف کرد؛ در این مثال کانتور بین برچسبهای START و END در همان برنامه است.
N110 G18 G90 G96 F0.8
N120 S500 M3
N130 T1 D1
N140 G0 X140
N150 Z160
N160 CYCLE95("START:END",2.5,0.8,0.8,0,0.8,0.75,0.6,1, , , )
N170 G0 X140 Z160
N175 M02
START:
N180 G1 X20 Z100 F0.6
N190 Z90
N200 Z70 ANG=150
N210 Z50 ANG=135
N220 Z50 X100
END:
N230 M02
- N110: G18 صفحهی کار تراش (Z و X) را انتخاب میکند؛ G90 مطلق و G96 سرعت برش ثابت است.
- N130 تا N150: ابزار و افست و رفتن به موقعیت امن قبل از سیکل.
- N160: NPP برابر “START:END”، MID برابر 2.5، FALZ و FALX هر دو 0.8، FAL صفر، FF1 برابر 0.8، FF2 برابر 0.75، FF3 برابر 0.6 و VARI برابر 1 (خشنکاری طولی خارجی). سه پارامتر آخر (DT، DAM و VRT) خالیاند.
- START تا END: کانتور. در بلوکهای N200 و N210 شیب خط با زاویه (ANG) تعریف شده است.
مثال 3 برنامهنویسی CYCLE95
سایکل Siemens Sinumerik CYCLE95 برای کانتور خارجی
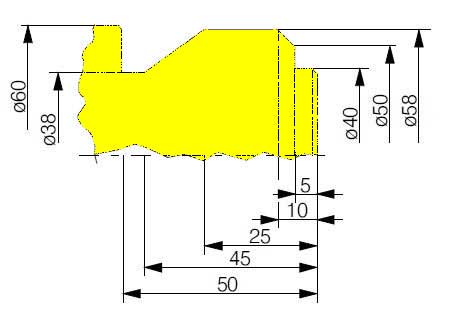
سایکل CYCLE95 برای کانتور خارجی
G54
G53 G0 X610 Z350
T1 D1 G96 S250 M4
G0 X65 Z0
G1 F0.18 X-1.6
G0 X65 Z5
CYCLE95("PROENG1",3,0.05,0.3,0,0.3,0.1,0.12,9,0,0,0)
G0 X200 Z100
M30
زیربرنامهی کانتور با نام PROENG1:
G1 X38 Z2
Z0
X40 Z-1
Z-5
X50
X58 Z-10
Z-25
X38 Z-45
Z-50
X60 CHR=0.3
Z-50.4
M17
در فراخوانی بالا NPP برابر “PROENG1″، MID برابر 3، FALZ برابر 0.05، FALX برابر 0.3، FAL صفر، FF1 برابر 0.3، FF2 برابر 0.1، FF3 برابر 0.12 و VARI برابر 9 است؛ یعنی ماشینکاری کامل طولی خارجی. در کانتور، CHR=0.3 یک پخ 0.3 میلیمتری ایجاد میکند و M17 پایان زیربرنامه است. به M4 در بلوک ابزار دقت کنید: جهت چرخش اسپیندل (M3 یا M4) به نوع ماشین و موقعیت ابزار بستگی دارد.
معادل CYCLE95 در فانوک و اوکاما
CYCLE95 مخصوص زیمنس است و با فرمت کنترلهای دیگر سازگار نیست. معادل آن در فانوک سیکلهای G71 و G72 و در اوکاما سیکل LAP است. برای انتقال برنامه به کنترل دیگر باید فرمت سیکل را تبدیل کنید.
اشتباهات رایج در CYCLE95
- نوشتن همزمان FAL و FALZ/FALX با مقدارهای متفاوت.
- فراموشکردن ابزار و افست (T و D) قبل از سیکل.
- رفتن به نقطهی شروع نزدیک به قطعه؛ سیکل خودش نقطهی شروع را حساب میکند و با G0 به آن میرود.
- اشتباه در انتخاب VARI (مثلاً داخلی بهجای خارجی).
- نادرستبودن نام زیربرنامهی کانتور (NPP) یا برچسبها.
- فراموشکردن M17 در انتهای زیربرنامهی کانتور.
سؤالات متداول دربارهی CYCLE95
CYCLE95 چیست؟
سیکل برادهبرداری تراش در Sinumerik برای خشنتراشی و پرداخت یک کانتور که در زیربرنامه یا بین دو برچسب نوشته شده است.
VARI در CYCLE95 یعنی چه؟
نوع ماشینکاری را مشخص میکند: راستای طولی یا پیشانی، بیرونی یا داخلی و خشنکاری، پرداخت یا کامل (مقدار از 1 تا 12).
NPP در CYCLE95 چیست؟
نام زیربرنامهی کانتور یا دو برچسب شروع و پایان کانتور در برنامهی اصلی.
زیربرنامهی کانتور با چه کدی تمام میشود؟
در زیمنس زیربرنامه معمولاً با M17 تمام میشود.
معادل CYCLE95 در فانوک چیست؟
سیکلهای G71 و G72.
اگر سؤالی دربارهی سایکل95 دارید، در کامنتها بپرسید.
1 دیدگاه
عالیه ممنون