

بروزرسانیشده در مهر 24, 1405
علاوه بر سیکل خشنتراشی G71 که در راستای محور Z براده برمیدارد، سیکل G72 هم داریم که خشنتراشی را در راستای محور X و روی پیشانی قطعه انجام میدهد. G72 تقریباً مثل G71 کار میکند و فقط جهت برادهبرداری فرق دارد: ابزار بهجای حرکتهای موازی محور Z، با حرکتهای موازی محور X به سمت مرکز قطعه میرود و لایهبهلایه مواد را برمیدارد.
سیکل G72 چیست؟
G72 یک سیکل مرکب (Compound Cycle) برای خشنتراشی پیشانی است. در این سیکل ابزار موازی محور X به سمت خط مرکزی قطعه برش میزند و بعد از هر برش به اندازهی مشخصی در راستای Z جلو میرود تا شکل نهایی قطعه کمکم ساخته شود. پس وقتی میخواهید پیشانی قطعه را بتراشید یا مقدار زیادی ماده را از سطح جلوی قطعه بردارید، G72 انتخاب مناسبی است. معمولاً برای قطعاتی با قطر زیاد و طول کم، مثل فلنج و دیسک، G72 مسیر منطقیتری نسبت به G71 دارد.
شکل نهایی قطعه را فقط یک بار و بهصورت چند بلوک G-Code بین دو شمارهی N (از بلوک P تا بلوک Q) مینویسید. بعد با دستور G72 همین مسیر را به کنترل معرفی میکنید و کنترل خودش پاسهای خشنتراشی را حساب و اجرا میکند. با مقادیر U و W هم میتوانید مقداری ماده برای پرداختکاری روی سطح قطعه باقی بگذارید.
تفاوت G72 با G71 و G94
این سه دستور هر سه برای برادهبرداریاند، ولی کاربردشان فرق دارد:
| ویژگی | G71 | G72 | G94 |
|---|---|---|---|
| نوع سیکل | مرکب (خشنتراشی طولی) | مرکب (خشنتراشی پیشانی) | ثابت (پیشانیتراشی ساده) |
| جهت برادهبرداری | موازی محور Z | موازی محور X | موازی محور X |
| نحوهی تعریف شکل | بلوکهای P تا Q | بلوکهای P تا Q | مختصات X و Z در همان بلوک |
| تعداد پاسها | خودکار | خودکار | هر بار فراخوانی یک پاس |
| کاربرد | بیرونتراشی و داخلتراشی طولی | پیشانیتراشی خشن و پلههای پیشانی | پیشانیتراشی ساده |
اگر پیشانی قطعه ساده است، G94 کافی است. اما وقتی شکل پیشانی پلهدار یا مخروطی باشد، G72 همهی پاسها را خودکار حساب میکند و دیگر لازم نیست برای هر عمق جداگانه برنامه بنویسید.
فرمت سیکل G72 در فانوک (دو خطی)
سیکل G72 در کنترلهای فانوک جدید با دو خط G-Code تعریف میشود. بعضی کنترلها نسخهی تکخطی دارند که در بخش «سیکل G72 تکخطی» توضیح دادهایم. معنی هر آدرس در این دو خط در ادامه آمده است.
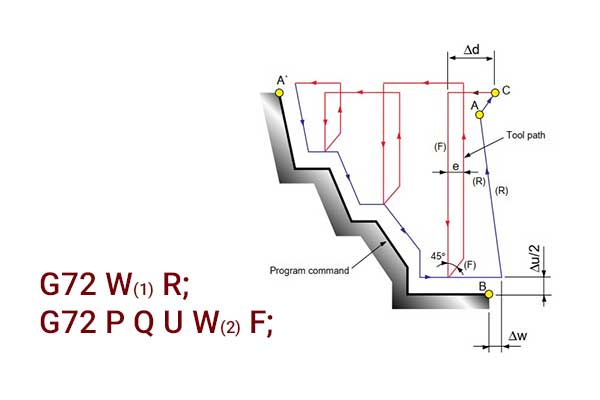
سیکل G72 در تراش CNC
G72 W(1) R
G72 P Q U W(2) F
- G72 : سیکل خشنتراشی پیشانی
- W(1) : عمق هر برش در راستای Z
- R : مقدار عقبنشینی ابزار بعد از هر برش
- P : شمارهی N اولین بلوک شکل
- Q : شمارهی N آخرین بلوک شکل
- U : مقدار مجاز پرداخت در راستای X (قطری)
- W(2) : مقدار مجاز پرداخت در راستای Z
- F : نرخ پیشروی خشنتراشی
توضیح خط اول سیکل G72
G72 به کنترل میگوید میخواهیم از سیکل پیشانیتراشی خشن استفاده کنیم که ابزار را به سمت خط مرکزی قطعه میبرد.
W(1) عمق هر برش در راستای محور Z است و بدون علامت نوشته میشود.
R مقدار عقبنشینی ابزار است. ابزار بعد از هر برش به اندازهی R از ماده فاصله میگیرد (معمولاً بهصورت مایل و با زاویهی ۴۵ درجه)، سریع به ابتدای برش بعدی برمیگردد و دوباره جلو میرود.
مقدارهای W(1) و R تا وقتی مقدار تازهای ندهید در برنامه معتبر میمانند.
توضیح خط دوم سیکل G72
مقدارهای P و Q به ترتیب شروع و پایان شکل قطعه را مشخص میکنند و باید با شمارهی N بلوکهای شکل یکی باشند. ساختار برنامه چنین است:
N200
(مسیر برش یا همان شکل نهایی قطعه)
N300
در این ساختار P باید P200 و Q باید Q300 باشد تا با شمارههای N یکی شوند.
- U در خط دوم مقدار مادهای است که برای پرداخت در راستای X باقی میماند. این مقدار قطری وارد میشود، یعنی U1.0 یعنی نیم میلیمتر از هر طرف.
- W در خط دوم مقدار مادهای است که برای پرداخت در راستای Z باقی میماند.
- علامت U و W جهت مادهی باقیمانده را مشخص میکند. در کار معمول (بیرونتراشی) هر دو مثبت نوشته میشوند.
- F نرخ پیشروی پاسهای خشنتراشی است.
حرف W در این دو خط دو معنی متفاوت دارد: در خط اول عمق برش است و در خط دوم مقدار مجاز پرداخت. کنترل با دیدن P و Q در همان خط تشخیص میدهد کدام معنی منظور است.
اگر علاقهمند به برنامهنویسی CNC هستید، دوره برنامهنویسی CNC ما را ببینید.
مراحل حرکت ابزار در سیکل G72
وقتی کنترل به G72 میرسد، به ترتیب زیر عمل میکند:
- ابزار از نقطهی شروع سیکل (همان جایی که G72 خوانده شده) به اندازهی W(1) در راستای Z جلو میرود.
- موازی محور X به سمت مرکز برش میزند تا به شکل نهایی (بهاضافهی مجاز پرداخت) برسد.
- به اندازهی R عقبنشینی میکند.
- سریع به ابتدای برش بعدی برمیگردد و عمق برش یک W(1) بیشتر میشود.
- این کار تا رسیدن به آخرین سطح شکل تکرار میشود.
- در پایان، ابزار به نقطهی شروع سیکل برمیگردد.
به همین دلیل نقطهی شروع سیکل مهم است: باید بیرون از قطر خام و کمی جلوتر از پیشانی قطعه باشد، چون ابزار آخر کار به همین نقطه برمیگردد.
قوانین نوشتن شکل قطعه در G72 (بلوکهای P تا Q)
بیشتر خطاهای G72 به خاطر شکل نادرست قطعه است. این نکتهها را رعایت کنید:
- بلوک اول شکل (بلوک P): باید G00 یا G01 باشد و فقط محور Z را حرکت بدهد (در نوع اول). در این بلوک مختصات X ننویسید.
- شکل باید یکنوا باشد: در نوع اول، مسیر X فقط در یک جهت (از بیرون به سمت مرکز) و مسیر Z هم فقط در یک جهت حرکت کند. اگر شکل فرورفتگی یا برگشت داشته باشد، کنترل هشدار میدهد.
- F، S و T داخل شکل: این مقدارها هنگام خشنتراشی با G72 نادیده گرفته میشوند و فقط در پرداخت با G70 اثر دارند. پیشروی و دور خشنتراشی را در خط G72 بنویسید.
- دستورهای ممنوع در شکل: بعضی دستورها (مثل فراخوانی زیربرنامه) داخل بلوکهای P تا Q مجاز نیستند. فهرست دقیق آنها به مدل کنترل بستگی دارد و باید در دفترچهی همان دستگاه دیده شود.
- حالت MDI: سیکلهای مرکب مثل G72 معمولاً در حالت MDI اجرا نمیشوند و باید از داخل برنامه صدا زده شوند.
- جبران شعاع نوک ابزار: در بیشتر کنترلهای فانوک (طبق دفترچهی اپراتور سری 21i-T) جبران شعاع نوک ابزار در سیکلهای مرکب G71 تا G76 اعمال نمیشود و در پرداخت با G70 اعمال میشود. پس برای خشنتراشی مقدار مجاز پرداخت را کمی بزرگتر بگیرید. هشدار: این رفتار روی همهی مدلها یکسان نیست (روی بعضی کنترلهای قدیمیتر جبران در حین سیکل هم گزارش شده است)، پس قبل از اجرا دفترچهی دستگاه را بررسی کنید.
نوع اول و نوع دوم G72
در نوع اول (Type I) شکل باید یکنوا باشد و بلوک اول فقط محور Z را داشته باشد. در نوع دوم (Type II) شکل میتواند فرورفتگی یا جیب داشته باشد، یعنی مسیر Z در طول شکل برگردد. برای انتخاب نوع دوم، بلوک اول شکل باید هر دو محور X و Z را داشته باشد (حتی اگر یکی از آنها حرکتی ایجاد نکند). هشدار: نوع دوم روی بعضی کنترلها گزینهی جداگانه (Option) است و ممکن است روی دستگاه شما فعال نباشد. این را از دفترچهی کنترل یا سازندهی دستگاه بپرسید.
نمونه برنامه G72
در این مثال، خام قطعه یک میلگرد به قطر ۶۰ میلیمتر است و پیشانی آن پلهدار تراشیده میشود: ناحیهی مرکزی تا قطر ۳۶ روی Z0 میماند، حلقهی میانی تا قطر ۵۶ روی Z-5 و لبهی بیرونی روی Z-10 قرار میگیرد.
O0072 (پیشانیتراشی با G72) G21 G99 (واحد میلیمتر و پیشروی بر دور) T0101 (ابزار پیشانیتراش برای خشنتراشی) G97 S800 M03 G00 X62.0 Z2.0 (نقطهی شروع سیکل) G72 W1.5 R1.0 G72 P100 Q150 U1.0 W0.5 F0.2 N100 G00 Z-10.0 N110 G01 X56.0 F0.1 N120 Z-5.0 N130 X36.0 N140 Z0.0 N150 X0.0 G00 X150.0 Z100.0 (دور شدن برای تعویض ابزار) T0202 (ابزار پرداخت) G97 S1200 M03 G00 X62.0 Z2.0 G70 P100 Q150 (پرداخت با همان شکل) G00 X150.0 Z100.0 M30
نکته: کامنتهای فارسی داخل کد فقط برای آموزش است. بعضی کنترلها حروف فارسی را نمیپذیرند و باید کامنت را حذف کنید یا انگلیسی بنویسید.
حالا هر بخش را توضیح میدهیم:
- G00 X62.0 Z2.0 : ابزار را به نقطهی شروع سیکل میبرد. قطر ۶۲ بیرون از قطر خام (۶۰) و Z2.0 دو میلیمتر جلوتر از پیشانی است. ابزار در پایان سیکل به همین نقطه برمیگردد.
- G72 W1.5 R1.0 : عمق هر برش ۱٫۵ میلیمتر است و ابزار بعد از هر برش ۱ میلیمتر عقبنشینی میکند.
- G72 P100 Q150 U1.0 W0.5 F0.2 : شکل قطعه از بلوک N100 تا N150 است. U1.0 یعنی روی قطر یک میلیمتر (نیم میلیمتر از هر طرف) و W0.5 یعنی نیم میلیمتر در راستای Z برای پرداخت باقی میماند. F0.2 یعنی پیشروی ۰٫۲ میلیمتر بر دور (چون G99 فعال است).
- N100 G00 Z-10.0 : اولین بلوک شکل است و فقط Z دارد. ابزار تا عمق Z-10 میرود.
- N110 تا N150 : این بلوکها شکل پلهها را از بیرون به سمت مرکز تعریف میکنند. X همیشه کم میشود و Z همیشه به سمت Z0 میرود، پس شکل یکنوا است. مقدار F0.1 داخل شکل فقط در پرداخت با G70 به کار میرود.
- G70 P100 Q150 : ابزار پرداخت همان شکل را یک بار میتراشد و مقدار مجاز پرداخت را برمیدارد.
نمونه سیکل G72 تکخطی
بعضی کنترلهای CNC مانند فانوک 10T/11T/15T از نسخهی تکخطی این سیکل استفاده میکنند. هاس هم علاوه بر قالب دو بلوکی، این قالب را پشتیبانی میکند.
G72 P100 Q150 U1.0 W0.5 D2.0 F0.2
تفاوت اصلی این قالب این است که عمق برش که در نسخهی دو خطی W(1) بود، اینجا با حرف D نوشته میشود و بقیهی اطلاعات در همان یک خط قرار میگیرند:
- P و Q همچنان شروع و پایان شکل قطعهاند.
- U و W مقدار مجاز پرداخت در X و Z را مشخص میکنند.
- D عمق هر برش است.
- F پیشروی خشنتراشی است.
در این قالب مقدار R (عقبنشینی) در خط برنامه نیست و در بیشتر کنترلها با پارامتر سیستم تنظیم میشود. بقیهی چیزها، مثل قوانین شکل قطعه، مثل نسخهی دو خطی است. هشدار: واحد و نحوهی نوشتن D (با اعشار یا بدون اعشار) به مدل کنترل بستگی دارد. قبل از اجرا دفترچهی همان دستگاه را ببینید.
پرداخت با سیکل G70 بعد از G72
G72 فقط خشنتراشی میکند و مقداری ماده روی سطح باقی میگذارد. برای رسیدن به اندازهی نهایی، همان شکل را با G70 P__ Q__ (با همان شمارههای P و Q) فراخوانی میکنید. استفاده از G70 اجباری نیست، ولی روش معمول این است که پیشانی را با G72 خشن بتراشند و با G70 پرداخت کنند.
در پرداخت با G70، مقدار F، S و T که داخل بلوکهای شکل نوشتهاید اعمال میشود. پس میتوانید پیشروی و دور خشنتراشی و پرداخت را جدا از هم تنظیم کنید.
سیکل G72 در هاس و زیمنس
سیکل G72 فقط مخصوص فانوک نیست و روی بسیاری از کنترلها با کمی تفاوت کار میکند.
- هاس (Haas): هر دو قالب دو بلوکی و تکبلوکی (با D) پشتیبانی میشود. در قالب هاس، علاوه بر U و W، آدرسهای I و K هم برای مجاز خشنتراشی وجود دارد که در فانوک استاندارد نیستند. با Setting 33 میتوان سبک برنامهنویسی فانوک را فعال کرد.
- زیمنس (Siemens): در حالت بومی زیمنس سیکل G72 وجود ندارد و کار مشابه با سیکل CYCLE95 انجام میشود که جهت برادهبرداری (طولی یا پیشانی) را از پارامترهایش میگیرد. در حالت ISO Dialect سینومریک (مثلاً در SinuTrain برای SINUMERIK Operate) دستورهای G71، G72 و G73 به سبک فانوک در دسترساند. هشدار: در دسترس بودن این حالت به مدل کنترل و گزینههای فعال دستگاه بستگی دارد.
اگر روی کنترل دیگری کار میکنید، قالب دقیق G72 را از دفترچهی برنامهنویسی همان کنترل بگیرید.
خطاها و مشکلات رایج G72
- هشدار «شکل برنامه یکنوا نیست»: در فانوک سری 16i و 18i با شمارهی 064 اعلام میشود. یعنی در نوع اول، مسیر X یا Z در طول شکل جهتش را عوض کرده است. شکل را اصلاح کنید یا (اگر کنترلتان دارد) از نوع دوم استفاده کنید. گاهی خطای خیلی کوچک مختصات (مثلاً ۰٫۰۰۵ میلیمتر در انتهای یک قوس) هم همین هشدار را میدهد.
- X در بلوک اول شکل: در نوع اول فقط Z بنویسید. اگر X هم بنویسید، یا هشدار میگیرید یا کنترل نوع دوم را فرض میکند.
- فراموش کردن G99: اگر G98 فعال باشد، F0.2 یعنی ۰٫۲ میلیمتر بر دقیقه و ابزار بسیار کند حرکت میکند. برای پیشروی بر دور حتماً G99 را فعال کنید.
- نقطهی شروع نامناسب: اگر نقطهی شروع بیرون از قطر خام و جلوتر از پیشانی نباشد، ابزار در حرکت اول به قطعه برخورد میکند.
- برخورد ابزار با دیوارهی پله: برای شکل پلهدار، ابزار پیشانیتراش باید آنقدر زاویهی آزاد داشته باشد که به دیوارهی پله نخورد. هندسهی ابزار را قبل از اجرا بررسی کنید.
- انتظار جبران شعاع در خشنتراشی: همانطور که گفتیم، در بیشتر کنترلها جبران شعاع نوک ابزار در G72 اعمال نمیشود، پس شکل خشنتراشیشده با مجاز پرداخت بیشتر یا کمتر از انتظار درمیآید.
- دور اسپیندل نزدیک مرکز: اگر سرعت برش ثابت (G96) فعال باشد، نزدیک مرکز دور اسپیندل خیلی بالا میرود. حد بالای دور را با G50 تعیین کنید.
سؤالات متداول درباره G72
G72 در CNC برای چه کاری استفاده میشود؟
برای خشنتراشی پیشانی قطعه روی دستگاه تراش. ابزار موازی محور X به سمت مرکز برش میزند و شکل پلهدار یا سادهی پیشانی را بهصورت خودکار میتراشد.
تفاوت G72 و G71 چیست؟
جهت برادهبرداری. G71 موازی محور Z (طولی) و G72 موازی محور X (پیشانی) براده برمیدارد. ساختار دو خطی، P و Q، U و W در هر دو یکی است.
آیا بعد از G72 حتماً باید G70 بزنیم؟
خیر، ولی اگر به اندازهی نهایی و سطح تمیز نیاز دارید، G70 را بعد از G72 اجرا میکنند.
آیا در G72 میشود از G41 و G42 استفاده کرد؟
در خشنتراشی با G72 بیشتر کنترلهای فانوک جبران را اعمال نمیکنند و فقط G70 آن را در نظر میگیرد. روی مدل شما ممکن است فرق داشته باشد؛ دفترچهی کنترل را ببینید.
مقدار W و R در G72 چقدر باشد؟
عدد ثابتی برای همه جا وجود ندارد. W را بر اساس عمق برش مجاز اینسرت، جنس قطعه و توان دستگاه انتخاب کنید و از توصیهی سازندهی ابزار کمک بگیرید. R معمولاً مقدار کوچکی است (در مثالهای رایج حدود نیم تا دو میلیمتر).
آیا G72 را در حالت MDI میتوان اجرا کرد؟
معمولاً نه. سیکلهای مرکب باید از داخل برنامه صدا زده شوند و شکل قطعه هم بلوکهای برنامه میخواهد.
1 دیدگاه
سلام عالی بود ممنون وخدا قوت به تمام همکارانتون