بروزرسانیشده در مهر 24, 1405
G73 و G83 دو سیکل سوراخکاری عمیق مرحلهای (پک دریل) در فرز CNC هستند. تفاوت اصلی آنها این است که در G83 ابزار پس از هر مرحله تا صفحهی R از سوراخ بیرون میآید، اما در G73 فقط کمی بالا میرود تا براده شکسته شود و بعد کار را ادامه میدهد. در ادامه نحوهی برنامهریزی هر دو سیکل و موقعیتی را که باید از هر یک استفاده کرد بررسی میکنیم.
چرا سوراخکاری را مرحلهای انجام میدهیم؟
در بعضی کنترلرها میتوان اندازهی هر مرحلهی سوراخکاری را تعیین کرد. در این روش مقدار کمتری ماده در هر برش برداشته میشود که به عمر ابزار کمک میکند، برادههای بلند و پیوسته را میشکند و مایع خنککار را راحتتر به ته سوراخ میرساند. اگر ماشین خنککار از داخل اسپیندل ندارد، این روش بهخصوص مفید است.
سوراخکاری عمیق با جی کد G83
G83 X... Y... Z... R... P... Q... F
- X = مختصات سوراخ (اختیاری)
- Y = مختصات سوراخ (اختیاری)
- Z = عمق سوراخ
- R = برگشت به سطح R
- P = زمان ماندن در پایین سوراخ
- Q = عمق هر بار نفوذ
- F = نرخ پیشروی
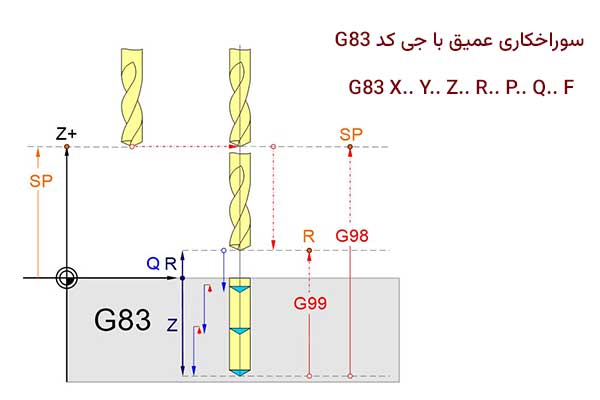
سوراخکاری عمیق با جی کد G83
در سیکل G83 مته بعد از هر بار نفوذ به اندازهی Q کامل از سوراخ بیرون میآید و تا صفحهی R بالا میرود. ارتفاع صفحهی R را خودتان در همان خط سیکل با R مشخص میکنید. بعد دوباره پایین میرود و مرحلهی بعدی را انجام میدهد تا به عمق Z برسد.
وقتی براده در سوراخ جمع میشود و باید کاملاً بیرون بیاید، G83 مناسب است. اگر ماشین خنککار با فشار بالا از نوک ابزار دارد، بیرونآمدن مته به شستهشدن برادهها کمک میکند. با هر بار برگشتن مته هم مایع خنککار به ته سوراخ میرسد و روانکاری و خنککاری انجام میشود.
سیکل سوراخکاری برادهشکن G73 در فرز CNC
G73 X... Y... Z... R... Q... F
- X = مختصات سوراخ (اختیاری)
- Y = مختصات سوراخ (اختیاری)
- Z = عمق سوراخ
- R = برگشت به سطح R
- Q = عمق هر بار نفوذ
- F = نرخ پیشروی
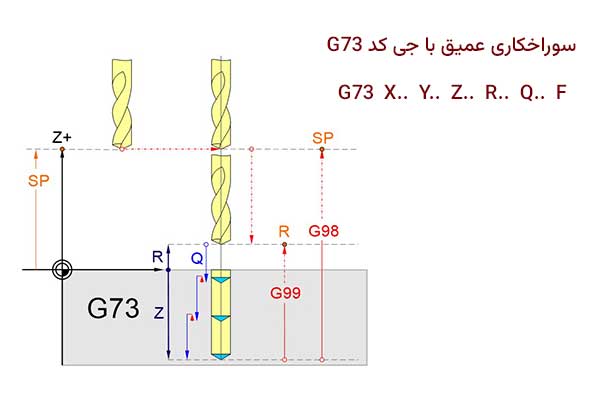
سیکل سوراخکاری براده شکن G73 در فرز
G73 مثل G83 مرحلهای عمل میکند، اما بعد از هر نفوذ تا صفحهی R بالا نمیآید. مته فقط به اندازهی کوتاهی در داخل سوراخ عقب میرود و دوباره عمق بعدی را میبرد. این عقبرفتن کوتاه براده را میشکند، به همین دلیل G73 را سیکل شکستن براده یا سیکل پک دریل پرسرعت هم مینامند.
چون مته از سوراخ بیرون نمیآید، زمان ماشینکاری کمتر است؛ این صرفهجویی در کارهایی که سوراخهای زیادی دارند بیشتر خودش را نشان میدهد.
مقدار Q در این سیکل فاصلهای است که مته در هر مرحله پایین میرود. فاصلهی عقبرفتن ابزار داخل سوراخ را در پارامترهای ماشین تنظیم میکنند و مقدار آن در ماشینهای مختلف فرق دارد (مثلاً در ماشینهای هاس با Setting 22 تنظیم میشود).
تفاوت G73 و G83؛ کدام را انتخاب کنیم؟
| ویژگی | G73 | G83 |
|---|---|---|
| بازگشت بعد از هر مرحله | عقبرفتن کوتاه داخل سوراخ | خروج کامل تا صفحهی R |
| کار اصلی | شکستن براده | خارجکردن براده و رساندن مایع خنککار |
| زمان ماشینکاری | کمتر | بیشتر |
| مناسب برای | جنسهایی که برادهی آنها شکسته میشود و سوراخهای زیاد | سوراخهای عمیق که براده در آنها جمع میشود |
اگر برادهها بلند و چسبندهاند و باید از سوراخ خارج شوند، یا سوراخ آنقدر عمیق است که براده در شیار مته میماند، G83 انتخاب مطمئنتری است. اگر هدف فقط شکستن براده و صرفهجویی در زمان است، G73 کافی است.
اگر علاقهمند به برنامه نویسی CNC هستید، دوره برنامه نویسی CNC ما رو ببنید.
سوراخکاری عمیق با گام متغیر (استفاده از I، J و K در G83)
G83 X... Y... Z... I... J... K... R... P... F
- X = مختصات سوراخ (اختیاری)
- Y = مختصات سوراخ (اختیاری)
- Z = عمق سوراخ
- I = اندازه اولین عمق برش
- J = میزان کاهش هر عمق برش
- K = حداقل عمق برش
- R = برگشت به سطح R
- P = زمان ماندن در پایین سوراخ
- F = نرخ پیشروی
بعضی کنترلرها (مثل هاس) اجازه میدهند در G83 گام نفوذ را در طول سوراخ کم کنند. با I، J و K میتوان مقدار مادهی برداشتهشده در هر برش را کاهش داد. این روش برای سوراخهای عمیق و فلزهای سخت و مستحکم به کار میآید، چون هرچه سوراخ عمیقتر میشود خروج براده و رسیدن مایع خنککار سختتر است. هشدار: همهی کنترلرها از I، J و K پشتیبانی نمیکنند.
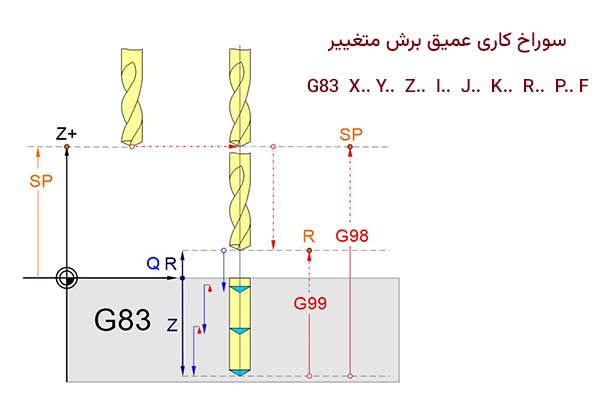
سوراخ کاری عمیق برش متغییر در فرز سی ان سی
اولین عمق سوراخکاری، قبل از برگشت ابزار، با I تعریف میشود. بعد از آن، عمق هر مرحله به اندازهی J کم میشود تا به حداقل عمقی که با K مشخص کردهایم برسد.
بیایید ببینیم این در یک برنامه چه شکلی است:
Z15.0 M08
G83 X10.0 Y10.0 Z-15.0 I5.0 J1.0 K1.0 R5.0 P500 F50.0
X40.0
G98 X60.0
G99 X40.0
G80
همهی کار در خط G83 انجام میشود. مقدارهای X و Y موقعیت سوراخ اول را مشخص میکنند و نوشتن آنها اختیاری است. اگر این مقدارها را در خط سیکل ننویسید، کنترلر فرض میکند مته همین حالا روی موقعیت سوراخ اول است.
اولین نفوذ I5.0 است، یعنی ۵ میلیمتر. نفوذ بعدی ۴ میلیمتر میشود، چون J برابر ۱ میلیمتر است و در هر نفوذ ۱ میلیمتر از عمق کم میشود. بعد از آن به ترتیب ۳، ۲ و ۱ میلیمتر میشود. وقتی عمق نفوذ به ۱ میلیمتر (مقدار K) رسید، کاهش متوقف میشود و سوراخکاری با نفوذهای ۱ میلیمتری ادامه مییابد تا عمق نهایی کامل شود.
توجه کنید که R برابر ۵ میلیمتر است. در بسیاری از کنترلرها (مثل هاس) نفوذها از صفحهی R شمرده میشوند؛ پس نفوذ اول در این مثال عملاً ۵ میلیمتر هوا را طی میکند و برش واقعی ندارد. برای جلوگیری از این اتلاف، R را کمتر بگیرید یا I را بر اساس فاصلهی R تا سطح قطعه تنظیم کنید.
وقتی مته به عمق نهایی برسد، به اندازهی P در انتهای سوراخ مکث میکند و این مکث ته سوراخ را تمیز میکند. این مکث بیشتر برای سوراخهای تهبسته به کار میآید و اگر لازم نیست میتوان آن را حذف کرد. در کنترلهای فانوک و مشابه، P بر حسب میلیثانیه است و P500 نیم ثانیه میشود. هشدار: در بعضی کنترلرها مثل هاس P بر حسب ثانیه است. واحد P را در دفترچهی ماشین بررسی کنید.
خطهای بعدی سوراخهای دیگر را میسازند و G98 و G99 مشخص میکنند ابزار بعد از هر سوراخ تا صفحهی اولیه (Z15.0) یا فقط تا صفحهی R بالا بیاید. قاعده این است که G98 و G99 روی بازگشت سوراخی اثر میگذارند که در همان خط ساخته میشود؛ پس G98 را در خط سوراخی بنویسید که بعد از آن ابزار باید از روی مانعی رد شود.
هشدار: در این برنامه دستور G91 نیست. اگر ماشین در حالت مطلق (G90) باشد، X40.0 مختصات واقعی است و سوراخ آخر دوباره روی همان نقطهی سوراخ دوم قرار میگیرد. قبل از اجرا حالت G90 یا G91 و چیدمان سوراخها را بررسی کنید.
معادل G73 و G83 در زیمنس و هایدنهاین
در زیمنس سیکل CYCLE83 برای سوراخکاری عمیق به کار میرود و در هایدنهاین سیکلهای ۲۰۳ (سوراخکاری عمومی) و ۲۰۵ (سوراخکاری پلهای عمومی) این کار را انجام میدهند. این سیکلها معمولاً پارامترهای جداگانهای برای اندازهی نفوذ و کاهش آن دارند. هشدار: پارامترها و رفتار دقیق آنها در مدلهای مختلف کنترلر فرق میکند؛ قبل از استفاده دفترچهی همان کنترلر را بخوانید.
پرسشهای پرتکرار دربارهی G73 و G83
مقدار Q را چقدر بگیرم؟
مقدار Q همیشه مثبت نوشته میشود و به جنس قطعه، قطر و نوع مته بستگی دارد. اگر مطمئن نیستید، با مقدار کمتر شروع کنید و از توصیهی سازندهی ابزار استفاده کنید.
فاصلهی عقبرفتن G73 را کجا تنظیم کنم؟
این فاصله در پارامترهای ماشین تنظیم میشود و در خود برنامهی G73 نوشته نمیشود. محل دقیق آن را در دفترچهی ماشین ببینید.
آیا باید در پایان G80 را بنویسم؟
بله. G73 و G83 هر دو مدال هستند و تا وقتی با G80 لغوشان نکنید، هر حرکت X یا Y بعدی یک سوراخ تازه میسازد.
برای سیکلهای G73 و G83 به این نکته توجه کنید که کنترلهای مختلف ممکن است رفتار متفاوتی داشته باشند و مثالهای این مقاله فقط یک نمای کلی است. همیشه دفترچهی ماشین خودتان را بخوانید تا نحوهی دقیق سوراخکاری عمیق و پارامترهای آن را ببینید.