بروزرسانیشده در مهر 19, 1405
سیکل CYCLE81 در سینومریک 840D برای سوراخکاری تکمرحلهای استفاده میشود. این مقالهی مختصر برای ماشینکارانی است که روی فرز CNC با کنترلهای سینومریک زیمنس 840D (و کنترلهای مشابه مثل 810D) کار میکنند و سیکل سوراخکاری Sinumerik CYCLE81 را میخواهند یاد بگیرند.
سیکل سوراخکاری CYCLE81 در سینومریک چیست؟
سیکلهای سوراخکاری بدون شک از پرکاربردترین سیکلها در کارگاههای CNC هستند. CYCLE81 سادهترین آنهاست: ابزار با دور اسپیندل و پیشروی برنامهریزیشده تا عمق موردنظر سوراخکاری میکند و بدون هیچ مکثی برمیگردد. به همین دلیل بیشتر برای سوراخکاری تکمرحلهای کوتاه، مثل مته مرغک (سنتر دریل) و مته راهنما، یا سوراخهای کمعمق به کار میرود.
برای ماشینکارانی که روی کنترلهای Fanuc و Haas کار میکنند، سیکل معادل آن G81 است. دربارهی سیکل سوراخکاری G81 و سایر سیکل های فرز CNC در اینجا بخوانید.
فرمت برنامهنویسی CYCLE81
CYCLE81 (RTP, RFP, SDIS, DP, DPR)
پارامترهای سوراخکاری CYCLE81 زیمنس
- RTP: سطح برگشت (مطلق)
- RFP: سطح مرجع (مطلق)
- SDIS: فاصلهی ایمنی (بدون علامت وارد کنید)
- DP: عمق نهایی سوراخ (مطلق)
- DPR: عمق نهایی سوراخ نسبت به سطح مرجع (بدون علامت وارد کنید)
اگر پارامتری را لازم ندارید میتوانید آن را خالی بگذارید (فقط کاما را بنویسید). مثلاً با خالی گذاشتن SDIS، فاصلهی ایمنی صفر در نظر گرفته میشود.
مراحل حرکت ابزار در CYCLE81
با سیکل CYCLE81 ابزار با دور مشخص و پیشروی تعیینشده تا عمق موردنظر سوراخکاری میکند. حرکت ابزار به این ترتیب است:
- مته با حرکت سریع به نقطهی شروع (RFP + SDIS) میرسد.
- با نرخ پیشروی دادهشده، عمق نهایی سوراخ (DP) را تکمیل میکند.
- پس از رسیدن به عمق، ابزار با حرکت سریع به سطح برگشت (RTP) برمیگردد.
چند نکتهی مهم قبل از فراخوانی سیکل:
- دور اسپیندل و پیشروی را باید قبل از سیکل برنامهریزی کنید.
- موقعیت سوراخ (X و Y) را باید قبل از فراخوانی سیکل با حرکت جداگانه بروید.
- در فرز، صفحهی G17 باید فعال باشد تا سوراخکاری در راستای محور Z انجام شود.
- سطح برگشت (RTP) تعیین میکند ابزار در پایان سیکل روی کدام ارتفاع بایستد. معمولاً RTP را بالاتر از RFP + SDIS میگذارند.
محاسبهی عمق سوراخکاری (DP یا DPR) در CYCLE81
نکتهی بسیار مهم این است که عمق نهایی سوراخ را میتوان به دو روش مطلق و نسبی مشخص کرد:
- اگر از عمق نهایی مطلق (DP) استفاده کنید، این مقدار نسبت به نقطهی صفر قطعهکار سنجیده میشود.
- اگر از عمق نسبت به صفحهی مرجع (DPR) استفاده کنید، DPR برابر است با فاصلهی صفحهی مرجع (RFP) تا عمق نهایی سوراخ و بدون علامت وارد میشود.
فقط یکی از DP یا DPR را برنامهریزی کنید.
برای کسب اطلاعات بیشتر در مورد آموزش CNC، آشنایی و کاربرد جی کد و ام کدها، آموزش برنامه نویسی سی ان سی ما رو ببینید.
مثال برنامهنویسی سیکل سوراخکاری فرز زیمنس CYCLE81
در این مثال ابتدا ابزار در موقعیت XY محل سوراخ قرار میگیرد، سپس با حرکت سریع تا فاصلهی ایمنی پایین میآید و بعد تا عمق نهایی سوراخکاری میکند.
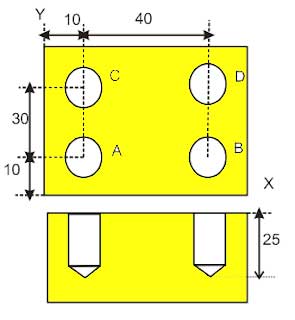
سیکل سوراخکاری در فرز زیمنس Sinumerik CYCLE81
PROENG.MPF
N10 G90 G71 G94 F200
N20 T03 D01 M06
N30 S1000   M03
N40 G00 Z10
N50 X10 Y10
N60 CYCLE81 (10,0,5,-25,0)
N70 X50
N80 CYCLE81 (10,0,5,-25,0)
N90 X10 Y40
N100 CYCLE81 (10,0,5,-25,0)
N110 X50
N120 CYCLE81 (10,0,5,-25,0)
N130 M30
توضیحات برنامه:
- PROENG.MPF: نام برنامهی اصلی.
- N10: سیستم مختصات مطلق، متریک، پیشروی ۲۰۰ میلیمتر بر دقیقه.
- N20: تعویض ابزار؛ ابزار شمارهی ۳ با افست ۱.
- N30: اسپیندل در جهت ساعتگرد با سرعت ۱۰۰۰ دور در دقیقه.
- N40: حرکت سریع ابزار به Z10 (همان سطح برگشت).
- N50: موقعیت سوراخ اول در X10 و Y10.
- N60: فراخوانی CYCLE81 با RTP=10، RFP=0، SDIS=5، DP=-25 و DPR=0.
- N70: موقعیت سوراخ دوم در X50 و Y10.
- N80: فراخوانی CYCLE81.
- N90: موقعیت سوراخ سوم در X10 و Y40.
- N100: فراخوانی CYCLE81.
- N110: موقعیت سوراخ چهارم در X50 و Y40.
- N120: فراخوانی CYCLE81.
- N130: پایان برنامهی اصلی.
در هر فراخوانی، مته ابتدا سریع تا Z5 (RFP + SDIS) پایین میآید، تا Z-25 سوراخکاری میکند و سریع به Z10 برمیگردد.
هشدار: در این مثال هم DP و هم DPR (برابر ۰) نوشته شده است. چون عمق را با DP میدهیم، بهتر است DPR را ننویسید و سیکل را به شکل CYCLE81(10,0,5,-25) بنویسید تا ابهامی ایجاد نشود.
نمونهی خلاصهتر با فراخوانی مداوم (MCALL)
وقتی چند سوراخ با مشخصات یکسان دارید، میتوانید سیکل را یک بار با MCALL فعال کنید. بعد از آن، سیکل خودکار بعد از هر حرکت موقعیتدهی اجرا میشود و با یک MCALL خالی غیرفعال میشود:
PROENG.MPF
N10 G90 G71 G94 F200
N20 T03 D01 M06
N30 S1000   M03
N40 G00 Z10
N50 MCALL CYCLE81 (10,0,5,-25)
N60 X10 Y10
N70 X50
N80 X10 Y40
N90 X50
N100 MCALL
N110 M30
هشدار: این نمونه را از دفترچهی برنامهنویسی ماشین خودتان تأیید کنید. نحوهی اجرای MCALL ممکن است بسته به مدل کنترل و نسخهی سیکلها فرق کند. حتماً برنامه را قبل از اجرا شبیهسازی کنید.
تفاوت CYCLE81 با CYCLE82، CYCLE83 و CYCLE84
CYCLE81 فقط یکی از سیکلهای سوراخکاری سینومریک است. بسته به نوع کار، یکی از سیکلهای زیر مناسبتر است:
| سیکل | کاربرد | تفاوت با CYCLE81 |
|---|---|---|
| CYCLE81 | سوراخکاری ساده و مته مرغک | بدون مکث در عمق |
| CYCLE82 | سوراخکاری و کفتراشی (Counterboring) | پارامتر DTB دارد و در عمق نهایی میتواند مکث کند |
| CYCLE83 | سوراخکاری عمیق | سوراخکاری را در چند مرحله با نفوذ تدریجی انجام میدهد |
| CYCLE84 | قلاویزکاری صلب (Rigid Tapping) | اسپیندل با محور Z همگام میشود |
خطاهای رایج در استفاده از CYCLE81
- فراموش کردن روشن کردن اسپیندل یا نوشتن پیشروی قبل از سیکل.
- نرفتن به موقعیت X و Y سوراخ قبل از فراخوانی سیکل.
- اشتباه در علامت DP (عمق مطلق زیر سطح قطعه منفی است) یا نوشتن علامت برای DPR.
- نوشتن همزمان DP و DPR.
- گذاشتن RTP پایینتر از RFP + SDIS.
- فعال نبودن صفحهی G17 در فرز.
سؤالات متداول دربارهی CYCLE81
CYCLE81 در سینومریک چه سیکلی است؟
سیکل سوراخکاری و مته مرغک تکمرحلهای زیمنس سینومریک است.
معادل CYCLE81 در فانوک چیست؟
سیکل G81 در کنترلهای Fanuc و Haas.
تفاوت DP و DPR چیست؟
DP عمق نهایی را بهصورت مطلق (نسبت به نقطهی صفر) میدهد و DPR عمق را بهصورت فاصله از صفحهی مرجع و بدون علامت.
برای سوراخهای عمیق از چه سیکلی استفاده کنم؟
برای سوراخهای عمیق، سیکل CYCLE83 مناسبتر است که سوراخکاری را در چند مرحله انجام میدهد.