بروزرسانیشده در آبان 12, 1405
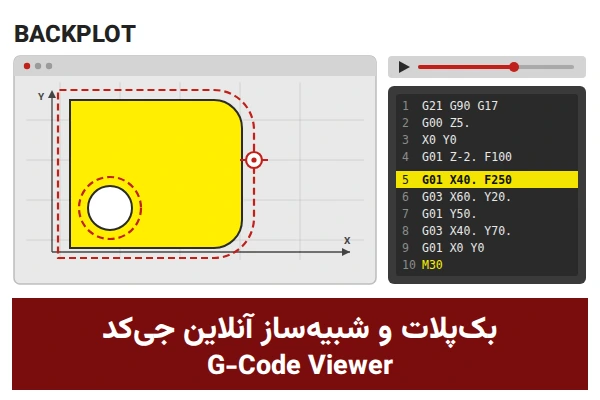
شبیهساز آنلاین جیکد ابزاری است که برنامهی CNC شما را میخواند و مسیر حرکت ابزار را روی صفحه رسم میکند؛ بدون نصب نرمافزار و مستقیم در مرورگر گوشی، تبلت یا کامپیوتر. در این مقاله ابزار رایگان ProEng Backplot را معرفی میکنیم: یک بکپلات (G-code viewer online) برای فرز و تراش که کُدهای فانوک، زیمنس و هایدنهاین را نشان میدهد.
اگر برنامهای نوشتهاید یا از نرمافزار CAM گرفتهاید و میخواهید پیش از رفتن پای دستگاه مسیر آن را ببینید، همین حالا امتحان کنید:
🚀 ورود به محیط شبیهساز آنلاین جیکد
شبیهساز آنلاین جیکد چیست؟
جیکد (G-code) یک فایل متنی از دستورهایی مثل G01 X20 Y10 است که به ماشین CNC میگوید ابزار کجا و با چه سرعتی برود. خواندن این دستورها برای چشم سخت است. شبیهساز آنلاین جیکد آنها را به مسیر تصویری تبدیل میکند؛ مثل وقتی که مسیر مقصد را پیش از حرکت روی نقشهی گوشی میبینید.
ProEng Backplot مسیر ابزار را نشان میدهد؛ برداشتن براده از قطعهی خام و برخورد ابزار با گیره و قطعه را بررسی نمیکند. برای اطمینان نهایی، برنامه را با شبیهساز خود کنترلر هم چک کنید. کدهای شما فقط در مرورگر خودتان پردازش میشود.

بک پلات و شبیه ساز آنلاین جی کد | G-Code Viewer
چه ایرادهایی را پیش از ماشین میشود دید؟
- قوس برعکس: اگر G02 و G03 جابهجا نوشته شده باشد، ابزار قوس بلند را میرود یا گوشه را به داخل قطعه میبرد (توضیح کامل در بخش قوسها).
- سوراخ یا مسیر بیرون از قطعه: مختصات اشتباه در نمودار فوراً دیده میشود.
- اشتباه در واحد (G20/G21): ابعاد مسیر ۲۵٫۴ برابر بزرگ یا کوچک میشود؛ محدودهی X و Y در آمار هم این را نشان میدهد.
- اشتباه در مطلق و افزایشی (G90/G91): مسیر ناگهان به جای دیگری میپرد.
- حرکت سریع از میان قطعه: خطچین آبی که روی قطعه میافتد.
- عمق اشتباه: محدودهی Z در آمار، پایینترین نقطهی مسیر را نشان میدهد.
- صفحهی اشتباه (G17/G18/G19): قوسها در صفحهی نادرست رسم میشوند.
ویژگیهای ابزار
- ویرایشگر زنده: با شمارهی خط و رنگبندی دستورها؛ هر تغییر همان لحظه روی مسیر اعمال میشود.
- نمای سهبعدی و نماهای بالا، روبرو و کنار: چرخاندن، جابهجایی و زوم با لمس یا ماوس.
- پخش مسیر: با سرعتهای ۰٫۵×، ۱×، ۳× و ۱۰×.
- قدمبهقدم: دکمههای خط قبل و بعد، و رفتن به هر خط با لمس آن در ویرایشگر یا کادر «برو به خط».
- مختصات لحظهای: موقعیت X، Y و Z ابزار در خط جاری.
- آمار برنامه: محدودهی X، Y و Z، تعداد خط، طول برش، طول حرکت سریع، زمان تقریبی برش و فهرست ابزارها (T).
- سه کنترلر، فرز و تراش: فانوک، زیمنس و هایدنهاین.
- هشدار: نام دستورهای پشتیبانینشده زیر ویرایشگر نمایش داده میشود.
- فایل و نمونه: بارگذاری فایل برنامه (nc، txt، cnc، tap و …) و یک نمونهی آماده برای هر کنترلر.
- رایگان و بدون نصب: تم روشن و تیره بر اساس تنظیم دستگاه، و قابل افزودن به صفحهی اصلی گوشی.

شبیهساز آنلاین جیکد ProEng Backplot
رنگبندی کدها و مسیر
رنگ دستورها در ویرایشگر با رنگ خطوط نمودار هماهنگ است: حرکت سریع خطچین آبی و حرکت برش خط نارنجی رسم میشود.
| رنگ | دستور | معنی |
|---|---|---|
| آبی | G00 (در هایدنهاین: FMAX) | حرکت سریع |
| نارنجی | G01 (در هایدنهاین: L) | حرکت برش با فید |
| بنفش | G02 و G03 (در هایدنهاین: C، CR، DR) | قوس |
| طلایی | کدهای M | دستورهای ماشین، مثل M30 |
| خاکستری | توضیحات | بخش داخل پرانتز یا بعد از ; |
آموزش گامبهگام استفاده
- روی دکمهی «ورود به محیط شبیهساز آنلاین جیکد» بزنید.
- از منوی بالای ویرایشگر، کنترلر (فانوک، زیمنس یا هایدنهاین) و نوع دستگاه (فرز یا تراش) را انتخاب کنید. هایدنهاین فقط برای فرز است.
- کد را در ویرایشگر بچسبانید یا با «باز کردن فایل» بارگذاری کنید. برای امتحان، دکمهی «نمونه» یک برنامهی آماده میگذارد.
- مسیر خودکار رسم میشود. نمای بالا، روبرو، کنار یا سهبعدی را انتخاب کنید. با دکمهی «حالت» بین چرخش و جابهجایی جابهجا شوید و با «تنظیم دید» نمودار را وسط بیاورید.
- با «پخش» مسیر را ببینید یا با دکمههای خط قبل و بعد، قدمبهقدم جلو بروید. با لمس یک خط در ویرایشگر، ابزار روی همان خط میرود.
- آمار و هشدارهای زیر ویرایشگر را بخوانید؛ محدودهی حرکت و پایینترین Z را با ابعاد قطعه مقایسه کنید.
اگر کد را از نرمافزار CAM گرفتهاید و دستوری پشتیبانی نشد، ابزار نام آن را مینویسد. بقیهی مسیر همچنان رسم میشود.

شبیهساز آنلاین جیکد برای فرز زیمنس
کنترلرها و سیکلهای پشتیبانیشده
فانوک (فرز و تراش)
| بخش | دستورها | توضیح |
|---|---|---|
| حرکت پایه | G00، G01، G02، G03 | خط، حرکت سریع و قوس با I J K یا R؛ قوس مارپیچ (با تغییر محور سوم) هم رسم میشود |
| صفحه، واحد و مختصات | G17/G18/G19، G20/G21، G90/G91 | در تراش، X بهصورت قطر خوانده میشود و U و W افزایشیاند |
| پخ و گوشهگردی | ,C و ,R در پایان بلوک G01 |
پخ و گوشهی گرد بین این خط و خط بعدی |
| سوراخکاری فرز | G73، G74، G81 تا G89، G98، G99 | G73 و G83 با Q بهصورت پیک رسم میشوند؛ بقیه یک حرکت مستقیم تا عمق |
| سیکلهای سادهی تراش | G90، G92، G94 | بدون R مخروطی؛ بلوک بعدی فقط با X یا Z همان سیکل را تکرار میکند (مدال) |
| سیکلهای مرکب تراش | G70، G71، G72، G73، G74، G75، G76 | مسیر تقریبی؛ G71 و G72 نوع اول (بلوکهای P تا Q) |
| زیربرنامه | M98 P…، M99 | تکرار با L یا با بخش اول P (مثلاً P20010) |
| متغیر ماکرو | #100=5. و X#100 |
فقط محاسبهی ساده با + − × ÷ و کروشه |
زیمنس (فرز و تراش)
| بخش | دستورها | توضیح |
|---|---|---|
| مختصات و قوس | AC()، IC()، CR=، I=AC() J=AC() | مطلق و افزایشی، شعاع و مرکز قوس مطلق |
| واحد و قطر | G70/G71 (اینچ و میلیمتر)، DIAMON/DIAMOF | برخلاف فانوک تراش، G71 در زیمنس میلیمتر است |
| پخ و گوشهگردی | CHR=، CHF=، RND=، RNDM= | RNDM مدال است و با RNDM=0 لغو میشود |
| متغیر R | R1=10 و X=R1+5 |
فقط محاسبهی ساده |
| سوراخکاری فرز | CYCLE81 تا CYCLE89، MCALL | پنج پارامتر اول سیکل؛ CYCLE83 با پیک رسم میشود |
| تراش | CYCLE95 | VARI برابر 1 (خشن)، 5 (پرداخت) و 9 (کامل)؛ کانتور بین دو برچسب مثل "START:END" |
| پایان برنامه | M30، M02 | بلوکهای بعد از آن (مثل کانتور) جداگانه رسم نمیشوند |
هایدنهاین (فقط فرز، Klartext)
| بخش | دستورها | توضیح |
|---|---|---|
| بلوکهای پایه | L، FMAX، TOOL CALL، BEGIN PGM | واحد MM یا INCH از خط BEGIN PGM خوانده میشود |
| قوس | CC با C، CR، CT | DR+ پادساعتگرد و DR− ساعتگرد؛ CT قوس مماس بر حرکت قبل |
| حرکت قطبی | LP، CP | حول مرکز CC |
| پخ و گوشهگردی | بلوکهای CHF و RND | بین دو بلوک L قرار میگیرند |
| سیکلها | CYCL DEF 200 تا 209 (بهجز 204)، CYCL CALL، M99، M89 | پارامترهای Q باید عدد باشند؛ پیک با Q202 رسم میشود |

شبیهساز آنلاین جیکد برای تراش فانوک
قوس G02 و G03 و دلیل قوس برعکس
برای رفتن از نقطهی A به نقطهی B روی یک دایره، ابزار میتواند در دو جهت بچرخد. در فرز و صفحهی G17 (نگاه از بالا):
- G02: ساعتگرد، مثل عقربهی ساعت.
- G03: پادساعتگرد، برعکس عقربهی ساعت.
برای تعریف قوس به دو چیز نیاز دارید: نقطهی پایان (X و Y) و مرکز قوس یا شعاع آن.
- I و J: فاصلهی مرکز قوس از نقطهی شروع، در جهت X و Y (افزایشی). برای دایرهی کامل باید از I و J استفاده کنید.
- R: شعاع قوس. R مثبت یعنی قوسی که از ۱۸۰ درجه بیشتر نیست و R منفی یعنی قوس بلندتر.
اگر جهت را اشتباه بنویسید، دو اتفاق میافتد: ابزار بهجای قوس کوتاه، قوس بلند (مثلاً ۲۷۰ درجه بهجای ۹۰ درجه) را میرود، یا بهجای اینکه گوشه را از بیرون گرد کند، به داخل قطعه فرو میرود. مثال: برای گرد کردن گوشهی بیرونی از نقطهی (۴۰، ۰) به (۶۰، ۲۰) با مرکز (۴۰، ۲۰)، دستور درست G03 است:
G01 X40. F250 G03 X60. Y20. I0 J20. (درست: ربع دایرهی بیرونی) (اگر بهجای G03 بنویسید G02، همین نقطهها با قوس ۲۷۰ درجه و بهسمت داخل رسم میشود)
در تراش جهت G02 و G03 به صفحهی G18 و چینش محورها بستگی دارد؛ جهت را حتماً با کنترلر و ماشین خودتان تطبیق دهید.
نمونه برنامههای آماده
هر نمونه را کپی کنید، در ابزار بچسبانید و کنترلر مناسب را انتخاب کنید.
فرز فانوک
(نمونه فرز فانوک - گوشههای گرد بیرونی) G21 G90 G17 G54 G00 Z5. X0 Y0 G01 Z-2. F100 G01 X40. F250 G03 X60. Y20. I0 J20. (قوس پادساعتگرد - گوشهی گرد بیرونی) G01 Y50. G03 X40. Y70. R20. (قوس با شعاع R) G01 X0 Y0 G00 Z5. X15 Y15 G01 Z-2. F100 G02 X15. Y15. I10. J0 F200 (دایرهی کامل با I و J) G00 Z50. M30
فرز زیمنس
; نمونه فرز زیمنس G71 G90 G17 G54 G0 Z20 G0 X0 Y0 G1 Z-2 F100 G1 X40 F250 G3 X60 Y20 CR=20 ; قوس پادساعتگرد با شعاع G1 Y50 G3 X40 Y70 I=AC(40) J=AC(50) ; مرکز قوس بهصورت مطلق G1 X0 Y0 G0 Z20 R1=15 R2=35 G0 X=R1 Y=R2 ; متغیرهای R CYCLE81(20,0,2,-8,) ; سوراخکاری در نقطهی فعلی MCALL CYCLE81(20,0,2,-8,) ; فراخوانی مدال سیکل X30 Y35 X45 Y35 MCALL ; لغو فراخوانی مدال M30
فرز هایدنهاین
0 BEGIN PGM DEMO MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+80 Z+0 3 TOOL CALL 1 Z S3000 4 L Z+20 R0 FMAX M3 5 L X+0 Y+0 R0 FMAX 6 L Z-2 R0 F100 7 L X+40 R0 F250 8 CC X+40 Y+20 ; مرکز قوس 9 C X+60 Y+20 DR+ ; قوس پادساعتگرد 10 L Y+50 R0 F250 11 CR X+40 Y+70 R+20 DR+ ; قوس با شعاع 12 L X+0 13 L Y+0 14 L Z+20 R0 FMAX 15 CYCL DEF 200 DRILLING 16 Q200=2 ;SET-UP CLEARANCE 17 Q201=-8 ;DEPTH 18 Q206=150 ;FEED RATE FOR PLUNGING 19 Q202=4 ;PLUNGING DEPTH 20 Q210=0 ;DWELL TIME AT TOP 21 Q203=+0 ;SURFACE COORDINATE 22 Q204=20 ;2ND SET-UP CLEARANCE 23 Q211=0 ;DWELL TIME AT BOTTOM 24 L X+15 Y+35 R0 FMAX M99 25 L X+30 Y+35 R0 FMAX M99 26 L X+45 Y+35 R0 FMAX M99 27 END PGM DEMO MM
تراش فانوک (G71 و G70)
برای این نمونه، «دستگاه: تراش» را انتخاب کنید.
(نمونه تراش فانوک - خشنتراشی G71 و پرداخت G70) G21 G99 G00 X50. Z2. G71 U2. R0.5 (عمق هر پاس و فاصلهی عقبکشی) G71 P100 Q200 U0.4 W0.1 F0.2 N100 G00 X20. (شروع کانتور) G01 Z-30. X40. Z-40. N200 Z-60. (پایان کانتور) G70 P100 Q200 F0.1 (پرداخت) G00 X100. Z100. M30
🚀 ورود به محیط شبیهساز آنلاین جیکد
محدودیتها
- اعمالنشدنیها: جبران شعاع ابزار (G41/G42، RL/RR)، جبران طول ابزار (G43)، جابهجایی مبدأ (G54 تا G59، G92، CYCL DEF 7) و چرخش (G68، ROT).
- سیکلهای تراش تقریبیاند: G71، G72، G73 و CYCLE95 نزدیک به مسیر واقعی رسم میشوند. G71 نوع دوم، تراش داخلی و مخروطی G90 (با R) پشتیبانی نمیشود.
- هنوز پشتیبانی نمیشوند: CYCLE93، CYCLE94، CYCLE99، POCKET و سیکلهای جیب و شیار هایدنهاین (۲۵۱ تا ۲۵۷).
- برنامهنویسی پیشرفته: شرط و حلقه (IF، GOTO، WHILE) و ماکروهای G65 و G66.
- بررسی برخورد و برداشتن براده ندارد.
در همهی این موارد ابزار هشدار میدهد یا دستور را نادیده میگیرد؛ قبل از اجرا روی دستگاه، برنامه را با شبیهساز کنترلر هم بررسی کنید.
پیامهای هشدار ابزار
- «این کدها رسم نمیشوند»: نام دستورهای پشتیبانینشده را میدهد. مسیر بقیهی برنامه رسم میشود.
- «شعاع ابتدا و انتهای قوس برابر نیست»: نقطهی پایان یا مرکز (I و J) درست نیست؛ در کنترلر واقعی هم معمولاً خطای قوس میدهد.
- «شعاع قوس کوچکتر از نصف وتر است»: شعاع R برای فاصلهی دو نقطه خیلی کوچک است.
- «پخ یا گوشهگردی بزرگتر از ضلع»: اندازهی پخ یا گرد از طول خط بیشتر است و اعمال نمیشود.
- «بعضی حرکتهای برش فید ندارند»: زمان تقریبی دقیق نیست.
استفاده روی گوشی
- با یک انگشت نمودار را میچرخانید یا جابهجا میکنید (با دکمهی «حالت») و با دو انگشت زوم میکنید.
- اگر نمودار از دید خارج شد، «تنظیم دید» را بزنید.
- برای دسترسی سریع، ابزار را از منوی مرورگر به صفحهی اصلی گوشی اضافه کنید. اگر دکمهی «نصب روی گوشی» بالای صفحهی ابزار دیده شد، همان را بزنید.
سوالات متداول درباره شبیه ساز آنلاین جی کد
یادگیری برنامهنویسی CNC
برای اینکه خودتان این کدها را بنویسید و بفهمید، دورههای ProEng را ببینید:
سلب مسئولیت و نکات مهم استفاده
ابزار ProEng Backplot در حال توسعه و تکمیل است و ممکن است برخی قابلیتها، دستورهای CNC و سیکلهای ماشینکاری هنوز بهطور کامل پشتیبانی نشوند یا مسیر ابزار در بعضی شرایط بهصورت تقریبی نمایش داده شود. این ابزار با هدف مشاهده و بررسی اولیه مسیر حرکت ابزار طراحی شده است و جایگزین شبیهسازی کامل دستگاه CNC یا بررسی برنامه توسط اپراتور و برنامهنویس متخصص نیست.
نمایش صحیح مسیر در این ابزار، به معنای صحت کامل برنامه یا ایمن بودن اجرای آن روی دستگاه نیست. این ابزار لزوماً برخورد ابزار با قطعهکار، فیکسچر و اجزای ماشین، جبران طول و شعاع ابزار، جابهجایی مبدأ و تمام شرایط واقعی ماشینکاری را بررسی نمیکند.
پیش از اجرای هر برنامه روی دستگاه، آن را با شبیهساز اختصاصی کنترلر و مطابق دستورالعملهای ایمنی، شرایط ماشین و تنظیمات واقعی دستگاه بررسی کنید. مسئولیت بررسی نهایی برنامه و اطمینان از ایمنی اجرای آن بر عهده کاربر است.
ما در حال توسعه و بهبود مستمر این ابزار هستیم و از پیشنهادها و گزارش خطاهای شما برای افزایش دقت، پشتیبانی از دستورهای بیشتر و بهبود امکانات آن استقبال میکنیم.
پیشنهادها و گزارش مشکلات
اگر هنگام استفاده از شبیهساز با مشکلی مواجه شدید، دستوری بهدرستی نمایش داده نمیشود یا مسیر ابزار با انتظار شما مطابقت ندارد، لطفاً در بخش دیدگاههای همین مقاله مطرح کنید. همچنین اگر به پشتیبانی از دستورها یا سیکلهای جدید CNC نیاز دارید، نام کنترلر، نوع دستگاه (فرز یا تراش) و دستور یا سیکل موردنظر را بنویسید.
نظرات و پیشنهادهای شما به ما کمک میکند تا ProEng Backplot را بهمرور تکمیل کنیم، مشکلات آن را برطرف کنیم و قابلیتهای کاربردیتری به آن اضافه کنیم. از همراهی و مشارکت شما در توسعه این ابزار سپاسگزاریم.