بروزرسانیشده در مهر 21, 1405
در برنامهنویسی CNC، کدهای G15 و G16 برای فعال و غیرفعال کردن سیستم مختصات قطبی استفاده میشوند. تا پیش از این، برای برنامهنویسی الگوی سوراخهای دایرهای یا کمانی باید مختصات هر نقطه را با فرمولهای مثلثاتی طولانی محاسبه میکردید. سیستم مختصات قطبی این محاسبات خستهکننده را حذف میکند و برنامهنویسی الگوهای متقارن دورانی را بسیار ساده میسازد.
در سیستم مختصات قطبی، هر نقطه با دو مقدار تعریف میشود: فاصله از مرکز (شعاع) و زاویه نسبت به محور مرجع. این روش برای سوراخکاری فلنجها، الگوی پیچها (Bolt Circle) و هر شکل دارای تقارن دورانی ایدهآل است.
G16 چیست؟
دستور G16 به کنترلر میگوید که مختصات بعدی را بهصورت قطبی تفسیر کند. معمولاً:
- X = شعاع (فاصله از قطب)
- Y = زاویه بر حسب درجه (معمولاً پادساعتگرد از محور مثبت X یا ساعت ۳)
مرکز سیستم قطبی (قطب) بهطور پیشفرض آخرین موقعیت X و Y قبل از G16 است یا میتوان آن را صریحاً مشخص کرد.
جیکدهای G15 و G16
دو دستور اصلی وجود دارد که بهتر است در بلوک جداگانه نوشته شوند:
- G16: سیستم مختصات قطبی روشن (Polar Coordinate ON)
- G15: سیستم مختصات قطبی خاموش و بازگشت به مختصات دکارتی (Polar Coordinate OFF)
تفاوت مختصات دکارتی و قطبی
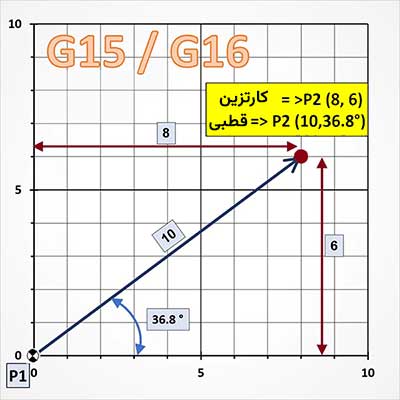
تفاوت مختصات دکارتی و قطبی
- سیستم مختصات دکارتی: بر اساس محورهای X و Y (و Z)
- سیستم مختصات قطبی: نقطه با فاصله از مبدأ (R یا شعاع) و زاویه (α) تعریف میشود
تبدیل دکارتی به قطبی:
r = √(x² + y²)
α = tan⁻¹(y / x)
تبدیل قطبی به دکارتی:
x = r × cos(α)
y = r × sin(α)
اگر علاقهمند به آموزش برنامهنویسی CNC فرز و تراش (صفر تا صد) هستید، کلیک کنید.
نحوه استفاده از G15 و G16
- نوشتن G16 بهتنهایی قطب را در آخرین موقعیت X/Y (معمولاً X0 Y0) قرار میدهد.
- برای تعیین قطب در موقعیت دیگر میتوانید بنویسید:
G16 X5.0 Y6.0 - پس از فعال شدن G16، X به شعاع و Y به زاویه تبدیل میشود.
- تمام دستورات حرکتی بعدی تا زمان صدور G15 بهصورت قطبی تفسیر میشوند.
- G15 حالت قطبی را لغو کرده و کنترلر را به مختصات دکارتی بازمیگرداند.
موارد استفاده و مثالها
کاربرد اصلی: سوراخکاری فلنجها و الگوهای دایرهای یا کمانی سوراخها (Bolt Circle).
مثال شماره ۱

مثال برنامهنویسی G16
G52 X6.0 Y6.0 ; تنظیم مرکز محلی G16 ; مختصات قطبی روشن G00 X5.0 Y30.0 ; حرکت به اولین موقعیت سوراخ (شعاع ۵، زاویه ۳۰ درجه) M98 P2000 ; فراخوانی زیربرنامه سوراخکاری G00 Y90 ; سوراخ بعدی (همان شعاع، زاویه ۹۰ درجه) M98 P2000 G00 Y150 ; سوراخ بعدی ; ... G15 ; مختصات قطبی خاموش
مثال شماره ۲ – الگوی دایرهای ساده

نمونه مختصات قطبی G16
O2710 (الگوی تکرار دایرهای - قطبی) N1 G20 N2 G17 G40 G80 N3 G90 G54 G00 X1.5 Y1.0 S900 M03 N4 G43 Z1.0 H01 M08 N5 G16 ; مختصات قطبی روشن N6 G99 G81 X2.5 Y20.0 R0.1 Z-0.163 F3.0 N7 X2.5 Y40.0 N8 X2.5 Y60.0 N9 X2.5 Y80.0 N10 G15 ; مختصات قطبی خاموش N11 G80 M09 N12 G91 G28 Z0 M5 N13 G28 X0 Y0 N14 M30
مثال شماره ۳ – سوراخهای مساوی روی محیط دایره
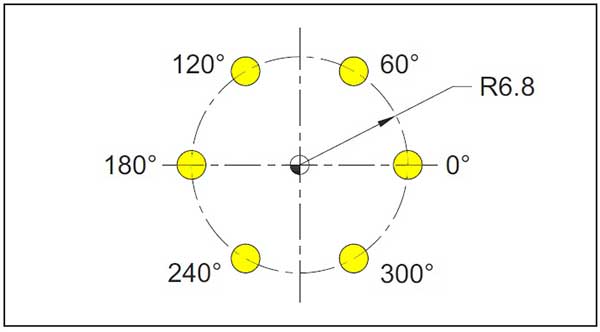
سیستم مختصات قطبی روی مرکز دایره
O2711 (نمونه قطبی G15-G16)
N1 G20
N2 G17 G40 G80
N3 G90 G54 G00 X0 Y0 S900 M03
N4 G43 Z1.0 H01 M08
N5 G16                     ; مختصات قطبی روشن
N6 G99 G81 X6.8 Y0 R0.1 Z-0.163 F3.0
N7 X6.8 Y60.0
N8 X6.8 Y120.0
N9 X6.8 Y180.0
N10 X6.8 Y240.0
N11 X6.8 Y300.0
N12 G15                    ; مختصات قطبی خاموش
N13 G80 M09
N14 G91 G28 Z0 M05
N15 G28 X0 Y0
N16 M30
توجه: مرکز مختصات قطبی در این مثال همان موقعیت آخرین حرکت قبل از G16 (X0 Y0 در بلوک N3) است.
نکات مهم برنامهنویسی G15 و G16
- صفحه کاری (G17/G18/G19) باید قبل از G16 مشخص شود.
- زاویه معمولاً پادساعتگرد از محور مثبت اولین محور صفحه اندازهگیری میشود.
- G90 و G91 همچنان معتبر هستند (مطلق یا افزایشی).
- این قابلیت در بسیاری از کنترلرهای FANUC بهصورت استاندارد یا اختیاری وجود دارد.
- همیشه پس از اتمام الگوی قطبی، G15 را صادر کنید تا به مختصات دکارتی بازگردید.
جمعبندی
سیستم مختصات قطبی با G16 و G15 یکی از قدرتمندترین ابزارهای برنامهنویسی دستی الگوهای دایرهای در فرز CNC است. با این روش دیگر نیازی به محاسبه مثلثاتی مختصات هر سوراخ نیست و برنامه کوتاهتر، خواناتر و کمتر مستعد خطا میشود. این قابلیت بهخصوص برای فلنجها و الگوهای پیچ بسیار کاربردی است.