بروزرسانیشده در مهر 16, 1405
این مقاله دربارهی پلانج میلینگ (Plunge Milling) یا همان فرزکاری نفوذی CNC است. حرکت پلانج یکی از روشهای مهم ماشینکاری در فرزهای CNC است که برای ایجاد حفرهها و شکلهای خاص در قطعات مختلف به کار میرود و در صنایعی مثل خودروسازی، هوافضا و ماشینسازی کاربرد دارد.
فرزکاری پلانج (Plunge Milling) چیست؟
در فرزکاری پلانج، برش با انتهای ابزار (کف ابزار) انجام میشود، نه با لبههای جانبی آن. مزیت این کار این است که نیروی برش از جهت شعاعی به جهت محوری منتقل میشود. به همین دلیل فرز پلانج مثل یک بورینگ با برشهای متناوب عمل میکند و فرق زیادی با فرزکاری سنتی دارد. به طور کلی، فرز پلانج وقتی یک روش جایگزین است که فرزکاری جانبی به دلیل لرزش ممکن نباشد.
چه وقت از فرز پلانج استفاده کنیم؟
- وقتی بیرونزدگی ابزار از هولدر بیش از ۴ برابر قطر ابزار (DC × 4) باشد.
- وقتی ثبات ابزار ضعیف است.
- برای نیمهپرداخت گوشهها.
- برای مواد سختبرش مثل تیتانیوم.
- وقتی قدرت یا گشتاور ماشین محدود است.
نکته: در شرایط ایدهآل، فرز پلانج به دلیل نرخ برادهبرداری پایینتر، انتخاب اول نیست.
انتخاب ابزار برای پلانج میلینگ
انتخاب ابزار بیشتر به قطر آن بستگی دارد. تا قطر حدود ۳۵ میلیمتر (DC = 35 mm)، سوراخکاری با مته معمولاً مؤثرتر از پلانج است.
نحوهی انجام فرزکاری پلانج
در این روش، کف ابزار برش میدهد و نیروهای برش محوری میشوند. معمولاً مصرف توان و لرزش هم پایینتر است. در شکل زیر نیروهای محوری را میبینید. فرز پلانج همان بورینگ متناوب است.
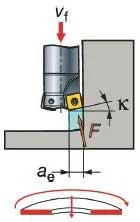
نیروی محوری در Plunge milling
در فرزکاری سنتی، بیشتر نیروها شعاعیاند (شکل زیر).
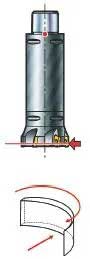
نیروی شعاعی در فرزکاری سنتی
در شکل بعدی، خط زرد حرکت با پیشروی و خط قرمز حرکت سریع در فرزکاری نفوذی است.
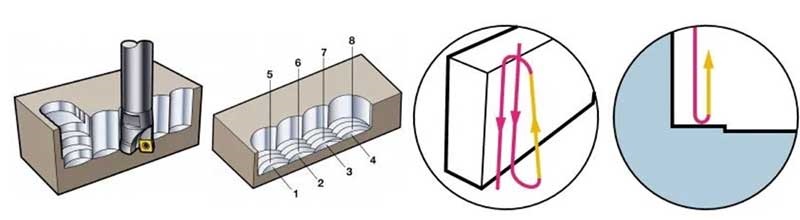
حرکت سریع و حرکت با پیشروی در Plunge milling
هنگام بازگشت ابزار از برش مجدد خودداری کنید و عمق فرورفتگی را به تدریج کم کنید.

پیشروی (fz) در فرزکاری پلانج
جدول زیر پیشروی پیشنهادی را بر حسب طول بیرونزدگی ابزار و اندازهی اینسرت نشان میدهد (fz پیشروی به ازای هر دندانه است؛ داخل پرانتز بازهی مجاز آمده):
| بیرونزدگی بیشتر از 3×DC | بیرونزدگی کمتر از 3×DC | اندازهی اینسرت |
|---|---|---|
| fz = 0.10 (0.08–0.15) | fz = 0.15 (0.10–0.20) | 9 |
| fz = 0.15 (0.10–0.20) | fz = 0.20 (0.10–0.25) | 14 |
ابزار با بیرونزدگی L ≤ 3×DC

| حداکثر ae | iC (قطر دایرهی محاطی اینسرت) |
|---|---|
| 8 | 9 |
| 13 | 14 |
گام جانبی: s = 75% DC
ابزار با بیرونزدگی L ≥ 3×DC

| حداکثر ae | iC (قطر دایرهی محاطی اینسرت) |
|---|---|
| 7 | 9 |
| 12 | 14 |
گام جانبی: s = 50% DC
علامتها: ae حداکثر عرض درگیری جانبی است که به اندازهی اینسرت بستگی دارد؛ s گام جانبی است که به صورت درصدی از DC بیان میشود؛ L طول بیرونزدگی ابزار است.
نکات مهم فرز پلانج
- ماشین فرز افقی به تخلیهی براده کمک میکند.
- از پایین شروع کنید و به سمت بالا کار کنید.
- برای تخلیهی براده از مایع برش یا هوای فشرده استفاده کنید.
- در مقایسه با روشهای سنتی، پیشروی هر دندانه کمتر است.
- مطمئن شوید بیش از یک دندانه درگیر است و از ابزار با فاصلهی دندانهی نزدیک (Close Pitch) استفاده کنید.
- حداکثر ae را بر اساس اندازهی اینسرت انتخاب کنید.
- هنگام حرکت به سمت کنارهها از s = 0.75 × DC استفاده کنید (برای L بیشتر از 3×DC حدود 50% DC).
- عمق فرورفتگی را به تدریج کم کنید تا لرزش حداقل شود.
- از برش مجدد هنگام بازگشت خودداری کنید و در انتهای برش ۱ میلیمتر از دیواره فاصله بگذارید.
- سایکل سوراخکاری برای این کار توصیه نمیشود، چون به دلیل برش مجدد در بازگشت میتواند لرزش ایجاد کند.
- همیشه مقدار ثابتی برای پرداخت نهایی باقی بگذارید.
اگر علاقهمند به برنامه نویسی CNC هستید، دوره برنامه نویسی CNC ما رو ببینید.
فرز پلانج برای شیار
- فرز پلانج روش مؤثری برای ماشینکاری شیارهای عمیق و بسته است.
- تخلیهی براده بسیار مهم است؛ نکات بالا (ماشین افقی، مایع برش یا هوای فشرده) را رعایت کنید.
- برای شیارهای عمیق و باریک بهتر است از مته استفاده کنید، چون بهترین تخلیهی براده و بالاترین نرخ برادهبرداری را دارد.
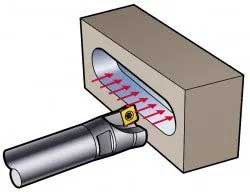
شیار تراشی با استراتژی پلانج
فرز پلانج برای پاکت (حفره)
- تخلیهی براده مثل شیار بسته حیاتی است؛ از ماشین افقی و مایع برش یا هوای فشرده استفاده کنید.
- برای تخلیهی بهتر، سوراخ اولیه را تا جای ممکن بزرگ بگیرید؛ 1.5 × DC توصیه میشود.
- در دو پلانج اول پیشروی را کم کنید.
- به سمت کنارهها حرکت کنید و تا حد امکان از شیار کامل (Full Slotting) پرهیز کنید.
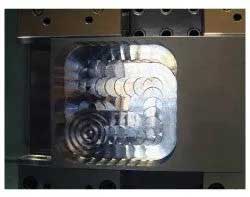
پاکت تراشی با استراتژی پلانج
فرز پلانج برای گوشهها
فرز پلانج برای برداشتن مواد باقیمانده (Rest Milling) در گوشههای عمیق ۹۰ درجه، بعد از خشنکاری، مفید است. در مثال شکلهای زیر قطر ابزار DC = 12.7 mm، شعاع شروع 16 mm و شعاع پایان 6 mm است.


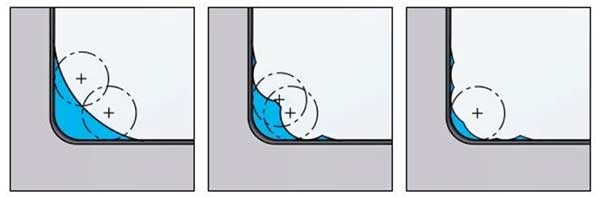
ماشینکاری گوشهها با Plunge milling
جمعبندی
در پلانج میلینگ، ابزار به صورت عمودی در قطعه فرو میرود و با کف خود برش میدهد؛ به همین دلیل نیروی برش محوری است و در بیرونزدگی زیاد یا ثبات ضعیف، لرزش کمتری ایجاد میکند. نکات اصلی:
- انتخاب ابزار: ابزار باید با جنس قطعه و قطر مورد نیاز بخورد؛ تا حدود 35 mm سوراخکاری معمولاً بهتر است.
- برنامهریزی: پیشروی و گام جانبی را با توجه به اندازهی اینسرت و طول بیرونزدگی انتخاب کنید.
- تخلیهی براده: از مایع برش یا هوای فشرده استفاده کنید و از برش مجدد در بازگشت خودداری کنید.
کاربرد اصلی پلانج در شیارهای عمیق، پاکتها و گوشههای عمیق است.