بروزرسانیشده در مهر 19, 1405
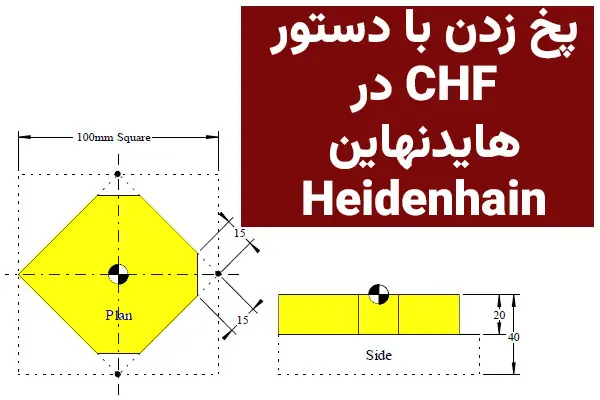
در این مقاله یکی از تمرینهای پایه اما پرکاربرد کنترلهای HEIDENHAIN TNC را بررسی میکنیم: پخزنی (Chamfer) روی سه گوشهی یک قطعهی مربعی 100×100 میلیمتر، با پخهای 15 میلیمتری. این تمرین برای کار با کنترلهای TNC 530، TNC 620 و TNC 640 مناسب است و چند مفهوم مهم را یکجا پوشش میدهد: تعریف قطعهی خام، فراخوانی ابزار، حرکت خطی، فرمان CHF و ورود و خروج ایمن از قطعه.
مشخصات قطعه و نقشهی تمرین
- قطعهی خام مربعی 100×100 میلیمتر
- سه پخ 15 میلیمتری روی گوشهها
- صفر قطعه در مرکز، روی X0 و Y0
- ضخامت قطعه 40 میلیمتر
نقطهی شروع ابزار بیرون از قطعه تعریف شده است؛ به این ترتیب برنامه استاندارد، خوانا و ایمن اجرا میشود.
آموزش برنامهنویسی و اپراتوری هایدنهاین Heidenhain
کد کامل برنامه پخزنی هایدنهاین (زبان Klartext)
برنامهی کامل به زبان محاورهای (Klartext) هایدنهاین اینطور نوشته میشود:
0 BEGIN PGM 10103 MM
1 BLK FORM 0.1 Z X-50 Y-50 Z-40
2 BLK FORM 0.2 X+50 Y+50 Z+0
3 TOOL DEF 1 L+0 R+10
4 TOOL CALL 1 Z S1000
5 L M6
6 L X-70 Y-20 R0 FMAX M13
7 L Z-20 FMAX
8 APPR LCT
9 L X+0 Y+50
10 CHF 15
11 L X+50 Y+0
12 CHF 15
13 L X+0 Y-50
14 CHF 15
15 L X-50 Y+0
16 DEP LCT
17 TOOL CALL 0
18 L M6
19 STOP M30
20 END PGM 10103 MM
نکته: دستورهای APPR LCT و DEP LCT در این مثال بهصورت کوتاه و بدون پارامتر نوشته شدهاند. در برنامهی واقعی این دو بلوک پارامترهایی مثل مختصات نقطهی کانتور، شعاع قوس، جبران شعاع ابزار و فیدرِیت هم میخواهند. نحوهی نوشتن کامل آنها را در مقالههای بعدی توضیح میدهیم؛ پیش از اجرا روی ماشین، حتماً با دفترچهی کنترل خودتان تطبیق بدهید.
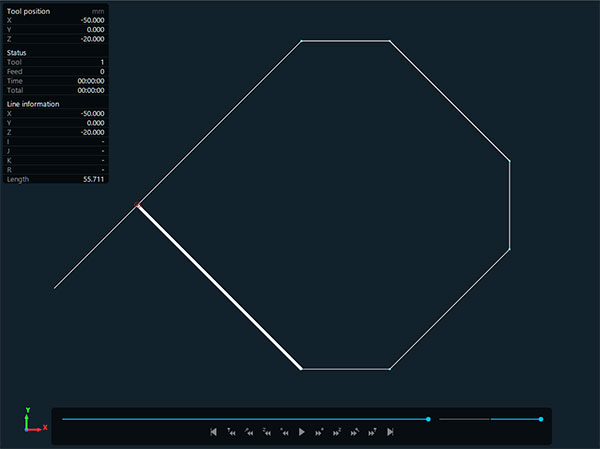
مسیر حرکت ابزار در نرم افزار سیمکو ادیت (CIMCO Edit) برای هایدن هاین
شرح خطبهخط برنامه پخزنی
در ادامه برنامه را خطبهخط بررسی میکنیم تا کار هر دستور روشن شود.
شروع برنامه – BEGIN PGM
0 BEGIN PGM 10103 MM
- آغاز برنامه با شماره 10103
- واحد اندازهگیری میلیمتر (MM)
تعریف قطعهی خام – BLK FORM
1 BLK FORM 0.1 Z X-50 Y-50 Z-40
2 BLK FORM 0.2 X+50 Y+50 Z+0
در کنترلهای HEIDENHAIN ابتدا باید حجم قطعهی خام تعریف شود. برای این کار دو نقطهی گوشهی مقابل مکعب را مشخص میکنیم:
- گوشهی پایین-چپ: X = -50 ، Y = -50 ، Z = -40
- گوشهی بالا-راست: X = +50 ، Y = +50 ، Z = 0
این تعریف یعنی:
✔️ ابعاد XY = 100×100
✔️ ضخامت قطعه = 40 میلیمتر
✔️ صفر قطعهکار در X0/Y0
تعریف ابزار – TOOL DEF
3 TOOL DEF 1 L+0 R+10
تعریف ابزار شماره 1:
- طول ابزار L0
- شعاع ابزار R10 ← یعنی ابزار با قطر 20 میلیمتر
فراخوانی ابزار و سرعت اسپیندل – TOOL CALL
4 TOOL CALL 1 Z S1000
5 L M6
- فراخوانی ابزار 1 (محور اسپیندل Z)
- سرعت اسپیندل 1000 دور بر دقیقه
- تعویض ابزار با M6 در بلوک بعدی
حرکت سریع به نقطهی شروع ایمن
6 L X-70 Y-20 R0 FMAX M13
ابزار با حرکت سریع (FMAX) به نقطهای بیرون از قطعه میرود: X = -70 و Y = -20. شعاع ابزار 10 است و لبهی قطعه روی X = -50 قرار دارد، پس خطر برخورد وجود ندارد.
در همین بلوک با M13 اسپیندل روشن میشود (گردش ساعتگرد همراه با مایع خنککاری). البته کارکرد M6 و M13 را سازندهی ماشین تعیین میکند؛ اگر ماشین شما متفاوت است، به دفترچهی آن مراجعه کنید.
حرکت سریع به عمق کاری
7 L Z-20 FMAX
ابزار با حرکت سریع تا عمق Z-20 پایین میآید (نصف ضخامت قطعه).
هشدار: ابزار از این عمق فقط به سمت بالا میبرد، پس با Z-20 فقط نیمهی بالایی ضخامت 40 میلیمتر ماشینکاری میشود. اگر میخواهید پخها در کل ضخامت ایجاد شوند، عمق را متناسب با ضخامت (Z-40) یا در چند پاس برنامهریزی کنید و طول لبهی برندهی ابزار را هم بررسی کنید.
نزدیک شدن ایمن به قطعه – APPR LCT
8 APPR LCT
در این روش ابزار ابتدا روی یک خط مستقیم به یک نقطهی کمکی میرود و بعد با یک قوس مماس به اولین نقطهی کانتور میرسد. به این ترتیب ضربهی ناگهانی به لبهی قطعه نداریم. فیدی که در بلوک APPR نوشته شود، برای کل مسیر ورود اعمال میشود.
ماشینکاری پخها با فرمان CHF
فرمان CHF بین دو حرکت خطی قرار میگیرد و گوشهی بین آنها را با پخی به طول 15 میلیمتر میبرد. کنترل پخ را از روی نقطهی گوشه و طول پخ میسازد؛ بنابراین بعد از CHF حتماً باید حرکت خطی بعدی نوشته شود.
توجه: نقاط برنامه (X0 Y50 ، X50 Y0 ، X0 Y-50 ، X-50 Y0) وسط اضلاع مربع 100×100 هستند، یعنی مسیر برنامه یک لوزی (مربع چرخیده به اندازهی 45 درجه) است و پخها روی سه گوشهی همین مسیر ایجاد میشوند. پیش از اجرا، این مسیر را با نقشهی تمرین مقایسه کنید.
پخ ۱ – گوشهی بالا
9 L X+0 Y+50
10 CHF 15
حرکت به نقطهی X0 Y+50 و تعریف پخ 15 میلیمتری در همین گوشه.
پخ ۲ – گوشهی راست
11 L X+50 Y+0
12 CHF 15
حرکت به نقطهی X+50 Y0 و تعریف پخ 15 میلیمتری در گوشهی راست.
پخ ۳ – گوشهی پایین
13 L X+0 Y-50
14 CHF 15
حرکت به نقطهی X0 Y-50 و تعریف پخ 15 میلیمتری در گوشهی پایین.
نقطهی پایانی مسیر و خروج ایمن – DEP LCT
15 L X-50 Y+0
16 DEP LCT
بلوک 15 آخرین نقطهی مسیر است و خودش پخ ندارد؛ با رسیدن به آن، پخ سوم کامل میشود. سپس با DEP LCT ابزار بهصورت ایمن از قطعه دور میشود.
پایان کار ابزار
17 TOOL CALL 0
18 L M6
با فراخوانی ابزار صفر (TOOL CALL 0) ابزار از اسپیندل خارج میشود.
پایان برنامه
19 STOP M30
20 END PGM 10103 MM
- توقف برنامه
- پایان برنامه
اگر علاقهمند به برنامه نویسی CNC هستید، دوره برنامه نویسی CNC ما رو ببینید.
جمعبندی: چه چیزی از تمرین پخزنی هایدنهاین یاد گرفتیم؟
این تمرین یکی از نمونههای آموزشی استاندارد برای کنترل HEIDENHAIN است و این موارد را تمرین میدهد:
✔️ تعریف قطعهی خام (BLK FORM)
✔️ تعریف و فراخوانی ابزار
✔️ پخزنی با فرمان CHF
✔️ ورود و خروج ایمن از قطعه (APPR / DEP)
✔️ حرکتهای خطی در X/Y برای ماشینکاری کانتورهای چندضلعی
با همین ساختار میتوانید پخزنی قطعات مربعی، مستطیلی و حتی چندضلعیهای پیچیدهتر را برنامهریزی کنید.