

بروزرسانیشده در مهر 21, 1405
برنامهنویسی CNC یعنی نوشتن دستوراتی که به دستگاه میگویند ابزار را کجا ببرد، با چه دوری بچرخد و با چه نرخی پیشروی کند. این مهارت چه برای شغل حرفهای و چه برای کار شخصی ارزشمند است. در این مقاله با چند مثال ساده فرز و تراش، ساختار G-code، انواع روشهای برنامهنویسی و مسیر یادگیری آن را مرور میکنیم.
برنامهنویسی CNC چیست؟
برنامهنویسی کنترل عددی کامپیوتری (CNC) یعنی نوشتن برنامهای که دستگاه CNC را برای اجرای عملیات ماشینکاری هدایت میکند. وظیفهٔ برنامهنویس CNC این است که برنامهای بنویسد که دقیقاً همان شکل و ابعاد نقشه را تولید کند.
NC، CNC و DNC سه اصطلاحی هستند که در این حوزه زیاد میشنوید:
- NC: اولین ماشینهای کنترل عددی بودند که برنامه را از روی نوار پانچ میخواندند و امروز بهندرت در صنعت مدرن دیده میشوند.
- CNC: در این ماشینها یک کامپیوتر داخلی (کنترلر) جای نوار پانچ را گرفته است؛ برنامه در حافظهٔ کنترلر ذخیره میشود و میتوان آن را روی خود دستگاه ویرایش کرد.
- DNC: یعنی ارسال برنامه از یک کامپیوتر یا سرور مرکزی به یک یا چند ماشین CNC. این اصطلاح دو معنی دارد: در معنای قدیمی (Direct Numerical Control) کامپیوتر برنامه را بلوکبهبلوک به ماشین میفرستد، که امروز با نام «Drip Feed» برای برنامههای حجیم و کنترلرهایی با حافظهٔ کم به کار میرود؛ در معنای دیگر (Distributed Numerical Control) برنامهٔ کامل به حافظهٔ هر ماشین منتقل میشود و ماشین مستقل از کامپیوتر مرکزی کار میکند.
در بین این سه، ماشینهای CNC رایجتریناند و از پروژههای شخصی و DIY تا تولید صنعتی در مقیاس بزرگ در دسترس هستند.
برنامهنویسی CNC چگونه کار میکند؟ (از نقشه تا قطعه)
دستگاه CNC معمولاً بر اساس طرحی کار میکند که در مرحلهٔ CAD آماده شده است. این فایل CAD وارد نرمافزار CAM میشود و پس از تعریف مسیر ابزار، توسط پستپراسسور (Post Processor) به G-کدهای مخصوص همان کنترلر تبدیل میشود. همین کدها حرکتهای دستگاه را کنترل میکنند.
برای کسب اطلاعات بیشتر در مورد برنامه نویسی سی ان سی دوره آنلاین ما را ببینید.
زبان برنامهنویسی CNC: G-code و M-code
تقریباً هر دستگاه CNC از ترکیبی از G-code و M-code استفاده میکند. G-code حرکت و نوع عملیات را مشخص میکند (مثلاً حرکت سریع یا برش خطی) و M-code کارهای کمکی دستگاه را کنترل میکند (مثلاً روشنشدن اسپیندل یا خنککاری).
حروف و کلمههای رایج در برنامه
جدا از G و M، حروف دیگری هم در برنامه میآیند:
- N: شمارهٔ بلوک (خط برنامه)
- X، Y، Z: مختصات حرکت روی محورها
- S: سرعت اسپیندل (دور در دقیقه)
- F: نرخ پیشروی
- T: انتخاب ابزار (تعویض ابزار با M06 انجام میشود)
- D و H: در کنترلرهای فانوک و سازگار با آن، D شمارهٔ آفست شعاع (قطر) ابزار و H شمارهٔ آفست طول ابزار را از جدول آفستها انتخاب میکند. در زیمنس کاربرد D متفاوت است (شمارهٔ لبهٔ برشی ابزار).
هر خط برنامه یک «بلوک» است و از چند «کلمه» (مثل G01 یا X80) ساخته میشود. بیشتر G-codeها «مدال» هستند؛ یعنی بعد از فعالشدن تا زمانی که کد دیگری از همان گروه نیاید فعال میمانند. برای مثال وقتی G01 را بنویسید، بلوکهای بعدی هم تا رسیدن G00 یا G02 حرکت خطی خواهند بود.
جدول G-codeهای پرکاربرد
جدول زیر کدهای رایج در کنترلرهای سبک فانوک را نشان میدهد. در کنترلرهای دیگر ممکن است شماره یا رفتار بعضی کدها فرق کند.
| کد | کاربرد |
|---|---|
| G00 | حرکت سریع بدون برش |
| G01 | حرکت خطی با نرخ پیشروی (برشکاری) |
| G02 / G03 | درونیابی دایرهای ساعتگرد / پادساعتگرد |
| G04 | توقف زماندار (Dwell) |
| G17 / G18 / G19 | انتخاب صفحهٔ کار XY / ZX / YZ |
| G20 / G21 | واحد اینچ / میلیمتر |
| G28 | بازگشت به نقطهٔ مرجع (Home) |
| G40 / G41 / G42 | لغو جبران شعاع ابزار / جبران به چپ / جبران به راست |
| G43 / G49 | فعالسازی جبران طول ابزار / لغو آن |
| G54 تا G59 | انتخاب سیستم مختصات (مبدأ) قطعه |
| G80 تا G89 | سیکلهای ثابت (مثل سوراخکاری)؛ G80 سیکل ثابت را لغو میکند |
| G90 / G91 | برنامهنویسی مطلق / نسبی |
| G94 / G95 | نرخ پیشروی بر حسب میلیمتر بر دقیقه / میلیمتر بر دور |
| G96 / G97 | (تراش) سرعت برشی ثابت / دور ثابت |
جدول M-codeهای پرکاربرد
| کد | کاربرد |
|---|---|
| M00 | توقف برنامه |
| M01 | توقف اختیاری (فقط وقتی کلید Optional Stop فعال باشد) |
| M02 | پایان برنامه |
| M03 / M04 | چرخش اسپیندل ساعتگرد / پادساعتگرد |
| M05 | توقف اسپیندل |
| M06 | تعویض ابزار |
| M08 / M09 | روشن / خاموشکردن مایع خنککاری |
| M30 | پایان برنامه و بازگشت به ابتدای آن |
| M98 / M99 | فراخوانی زیربرنامه / بازگشت از زیربرنامه (در فانوک) |
ساختار یک برنامه CNC
یک برنامهٔ CNC معمولاً سه بخش دارد:
- شروع برنامه: شمارهٔ یا نام برنامه، یک «بلوک ایمنی» برای برگرداندن کنترلر به حالت پایه، انتخاب ابزار، فعالکردن آفستها، دور اسپیندل و خنککاری.
- بدنهٔ برنامه: حرکتهای برش به ترتیب عملیات.
- پایان برنامه: دور کردن ابزار از قطعه، لغو جبرانها، توقف اسپیندل و خنککاری و در نهایت M30.
یک نمونهٔ رایج برای بلوک ایمنی در فرز به این شکل است:
G17 G21 G40 G49 G80 G90
این بلوک صفحهٔ XY را انتخاب میکند، واحد را میلیمتر میگذارد، جبران شعاع (G40) و جبران طول ابزار (G49) و سیکل ثابت (G80) را لغو میکند و حالت مطلق (G90) را فعال میکند. اگر برنامهٔ قبلی چیزی را فعال رها کرده باشد، این بلوک جلوی اثر ناخواستهٔ آن را میگیرد.
سیستم مختصات در برنامهنویسی CNC
- مبدأ ماشین: نقطهٔ صفر ثابت دستگاه که سازنده تعیین کرده است.
- مبدأ قطعه (Work Offset): نقطهٔ صفری که خودتان روی قطعه تعیین میکنید و با G54 تا G59 فراخوانی میشود. مختصات برنامه نسبت به این نقطه نوشته میشود.
- مطلق (G90) و نسبی (G91): در حالت مطلق مختصات نسبت به مبدأ قطعه است و در حالت نسبی نسبت به موقعیت فعلی ابزار. در بسیاری از تراشهای فانوک برای حرکت نسبی از حروف U و W هم استفاده میشود.
برنامهنویسی CNC؛ توضیح با یک مثال فرز
یک مثال فرزکاری با مسیر ابزار زیر را در نظر بگیرید:
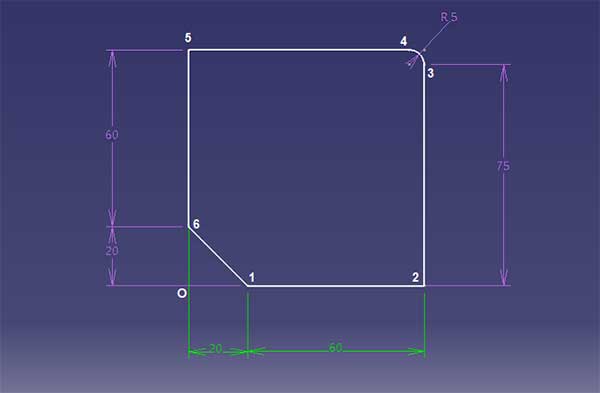
مسیر ابزار برای عملیات فرزکاری
برای برنامهریزی یک فرز CNC جهت اجرای این عملیات، برنامهنویس یک فایل G-code با تمام دستورالعملهای لازم آماده میکند:
N01 G21 G90 G94
N02 G00 X20 Y00
N03 G42 D15
N04 S12000 F250 M03
N05 G01 Z-15
N06 G01 X80 Y00
N07 G01 X80 Y75
N08 G03 X75 Y80 R05
N09 G01 X00 Y80
N10 G01 X00 Y20
N11 G01 X20 Y00
N12 G40
N13 G00 Z15 X00 Y00
N14 M05
- کد N شمارهٔ بلوک است و هیچ نقشی در ماشینکاری ندارد؛ فقط برای پیگیری راحتتر برنامه به کار میرود.
- در بلوک N01، کد G21 به دستگاه میگوید همهٔ مقادیر بر حسب میلیمتر هستند؛ G90 ماشینکاری مطلق را انتخاب میکند و G94 نرخ پیشروی را روی میلیمتر بر دقیقه تنظیم میکند.
- بلوک N02 ابزار را از نقطهٔ مبدأ به موقعیت ۱ میبرد؛ G00 یعنی حرکت سریع بدون برش.
- در بلوک N03، کد G42 جبران شعاع ابزار به سمت راست را فعال میکند و D15 شمارهٔ آفستی است که شعاع ابزار در جدول آفستها در آن ثبت شده است (نه خود مقدار شعاع).
جبران شعاع ابزار (G41 و G42) چه کاری انجام میدهد؟
جبران شعاع ابزار نقش مهمی در دقت قطعه دارد. بدون جبران، کنترلر مرکز ابزار را روی مسیر برنامهریزیشده میبرد؛ در نتیجه لبهٔ برشی بهاندازهٔ شعاع ابزار از کانتور واقعی فاصله میگیرد. وقتی G41 یا G42 فعال باشد، کنترلر مسیر را بهاندازهٔ شعاع ثبتشده جابهجا میکند تا لبهٔ ابزار روی کانتور برنامهریزیشده حرکت کند. این کار به شما اجازه میدهد برنامه را مستقیم از روی ابعاد نقشه بنویسید و با تعویض ابزار یا ساییدگی آن فقط مقدار آفست را اصلاح کنید.
تفاوت این دو کد در سمت جابهجایی است. چپ و راست را از دید ابزار و در جهت حرکت در نظر بگیرید:
- G41: ابزار در سمت چپ مسیر قرار میگیرد. با اسپیندل ساعتگرد (M03) معمولاً فرز صعودی (Climb Milling) را میدهد.
- G42: ابزار در سمت راست مسیر قرار میگیرد. با اسپیندل ساعتگرد معمولاً فرز معمولی (Conventional Milling) را میدهد.
- G40: جبران را لغو میکند.
نکتههایی که در عمل زیاد دردسر میسازند:
- جبران را باید با یک حرکت G00 یا G01 در صفحهٔ کار (مثلاً XY) فعال یا لغو کنید و بهتر است ورود و خروج در فضای آزاد، کنار قطعه و با یک حرکت مماسی انجام شود، نه وسط کانتور.
- پیش از G41 یا G42 باید شمارهٔ آفست درست (D) انتخاب شده و شعاع ابزار در جدول آفستها ثبت شده باشد.
- اگر جهت را اشتباه انتخاب کنید، ابزار بهجای بیرون کانتور، داخل آن میرود و قطعه خراب میشود.
ادامهٔ توضیح برنامه:
- خط N04 پارامترهای ماشینکاری را تنظیم میکند؛ S12000 یعنی ۱۲۰۰۰ دور در دقیقه، F250 نرخ پیشروی (۲۵۰ میلیمتر بر دقیقه) و M03 چرخش ساعتگرد اسپیندل است.
- بلوک N05 ابزار را ۱۵ میلیمتر در امتداد محور Z پایین میبرد؛ G01 یعنی حرکت خطی با نرخ پیشروی مشخصشده.
- بلوک N06 ابزار را با حرکت خطی به موقعیت ۲ (X=۸۰ و Y=۰) میبرد.
- بلوک N07 ابزار را در مسیری خطی به موقعیت ۳ میبرد.
- در بلوک N08، کد G03 درونیابی دایرهای پادساعتگرد از موقعیت ۳ تا ۴ است و R05 شعاع همان قوس را مشخص میکند.
- بلوکهای N09، N10 و N11 بهترتیب حرکت خطی از موقعیت ۴ به ۵، ۵ به ۶ و ۶ به ۷ (نقطهٔ شروع) را انجام میدهند.
- بلوک N12 جبران ابزار را لغو میکند، N13 ابزار را بالا میبرد و به نقطهٔ مبدأ برمیگرداند و N14 اسپیندل را متوقف میکند.
در این مثال، بلوک ۱ تا ۴ دستورهای راهاندازیاند؛ بلوک ۵ تا ۱۱ عملیات برش را اجرا میکنند و بلوک ۱۲ تا ۱۴ دستگاه را به حالت اولیه برمیگردانند.
مثال برنامهنویسی تراش CNC
برای مثال، برنامهریزی دستی تراش CNC برای عملیات زیر را ببینید:
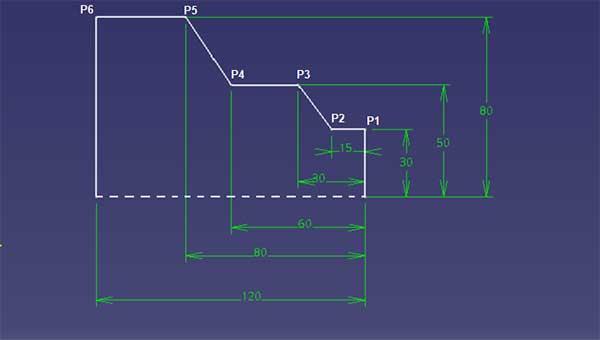
مسیر ابزار برای عملیات تراشکاری قطعه مورد نیاز
N1 T0201
N2 G97 S450 M03
N3 G01 X30 G95 F0.3 ;     P1
N4 G01 Z-15 ;             P2
N5 G01 X50 Z-30 ;         P3
N6 G01 Z-60 ;             P4
N7 G01 X80 Z-80 ;         P5
N8 G01 X120 ;             P6
- خط اول: ابزار شمارهٔ ۲ با آفست شمارهٔ ۱ (قالب رایج T در فانوک؛ در بعضی کنترلرها قالب انتخاب ابزار فرق میکند).
- خط دوم: G97 یعنی دور ثابت، S450 یعنی ۴۵۰ دور در دقیقه و M03 چرخش اسپیندل در جهت عقربههای ساعت.
- خط سوم: حرکت تا قطر ۳۰ (نقطهٔ P1). در تراش، مقدار X معمولاً قطر است، نه شعاع. G95 هم نرخ پیشروی را بر حسب میلیمتر بر دور تنظیم میکند و F0.3 یعنی ۰٫۳ میلیمتر بر دور.
- خط چهارم: تراش استوانهای به طول ۱۵ میلیمتر تا نقطهٔ P2.
- خط پنجم: تراش مخروطی از قطر ۳۰ تا ۵۰ (نقطهٔ P3).
- خط ششم: تراش استوانهای در قطر ۵۰ تا Z=-60 (نقطهٔ P4).
- خط هفتم: تراش مخروطی از قطر ۵۰ تا ۸۰ (نقطهٔ P5).
- خط هشتم: حرکت عمودی تا قطر ۱۲۰ و ساخت شانه (نقطهٔ P6).
مسیر ابزاری که اینجا دنبال شده یک نمودار خطی ساده است و برنامهنویسی دستی را راحت میکند. این روش نیازی به مدل سهبعدی CAD ندارد و برای عملیات ساده تا متوسط سریعتر به نتیجه میرسد.
انواع برنامهنویسی CNC
بهطور کلی سه روش برنامهنویسی CNC وجود دارد و آشنایی اولیه با هر سه برای برنامهنویس مهم است.
۱. برنامهنویسی دستی CNC
برنامه نویسی دستی CNC یعنی نوشتن G-code از ابتدا و با دست. این کار به فردی ماهر نیاز دارد که هر کد را بفهمد و نتیجه را پیش از اجرا در ذهن تجسم کند تا مطمئن شود برنامه درست است.
برنامهنویس برای نوشتن و ویرایش کد از نرمافزار ویرایشگر G-code یا خود کنترلر دستگاه استفاده میکند. در این روش نقشهٔ دوبعدی قطعه تفسیر میشود و مسیر ابزار مناسب تعیین میشود. برنامهنویسی دستی معمولاً برای عملیات ساده تا متوسط مناسب است و برای کارهای تکراری، اصلاح سریع روی دستگاه و رفع اشکال خروجی CAM هم بسیار به کار میآید.
۲. برنامهنویسی CAM برای CNC
در برنامهنویسی ماشینکاری به کمک کامپیوتر (CAM) ابتدا یک مدل CAD دقیق از قطعه ساخته میشود؛ معمولاً مدل سهبعدی، هرچند برای عملیات دوبعدی نقشهٔ دقیق دوبعدی هم کافی است.
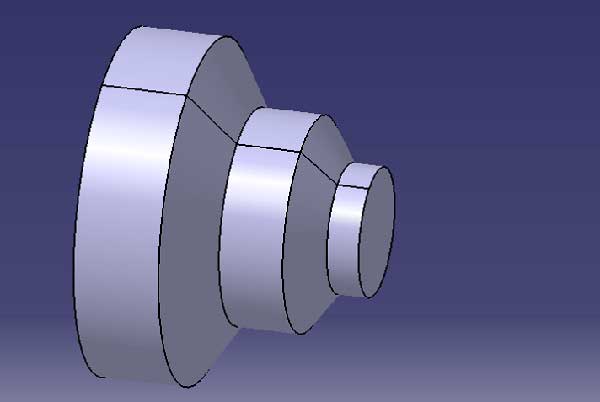
طراحی CAD سه بعدی قطعه مورد نیاز
این مدل وارد نرمافزار CAM میشود؛ در آنجا ابزار، مسیر ابزار و پارامترهای برشی را تنظیم میکنید و نرمافزار با پستپراسسور خروجی را به G-code مناسب کنترلر شما تبدیل میکند. در این روش لازم نیست همهٔ کدها را خودتان بنویسید و برای قطعات پیچیده و سطوح سهبعدی تقریباً راهحل اصلی است. با این حال دانستن G-code برای خواندن خروجی، پیدا کردن خطا و اصلاح برنامه روی دستگاه لازم است.
۳. برنامهنویسی محاورهای CNC
در برنامهنویسی محاورهای (Conversational) برنامهنویس یا اپراتور دستگاه را مستقیم از پنل کنترل و با منوها و فرمهای آماده برنامهریزی میکند. نوع عملیات، ابزار، ماده و شکل برش را از فهرست انتخاب میکند و عددهای لازم را وارد میکند و کنترلر خودش مسیر را میسازد. این روش برای کار با دستگاه به مهارت G-code نیاز ندارد.
این ایده روی کنترلرهای مختلف پیادهسازی شده است. چند نمونه:
- سیستم Visual Programming System (VPS) روی دستگاههای Haas که بر پایهٔ قالبهای آماده و مرحلهبهمرحله G-code تولید میکند.
- کنترلر Mazatrol روی ماشینهای Mazak.
- واسط WinMax روی دستگاههای Hurco.
- Manual Guide i در فانوک که بر پایهٔ فرمت ISO کار میکند.
- در زیمنس، ShopMill و ShopTurn برای برنامهنویسی مرحلهای (Workstep) مناسب قطعهٔ تکی و سریهای کوچکاند و ابزار programGUIDE برای نوشتن G-code با کمک سیکلها استفاده میشود.
- در هایدنهاین، زبان محاورهای Klartext (Plain Language) روی کنترلر TNC 640 در کنار برنامهنویسی DIN/ISO ارائه شده است.
برنامهنویسی محاورهای برای نمونهسازی سریع (پروتوتایپ)، قطعات تکی و پروژههایی که سرعت اولویت دارد گزینهٔ مناسبی است.
مقایسهٔ سه روش برنامهنویسی CNC
| روش | مناسب برای | نیاز به دانش G-code | سرعت آمادهسازی |
|---|---|---|---|
| دستی | قطعات ساده تا متوسط، اصلاح برنامه روی دستگاه | زیاد | برای قطعات ساده سریع، برای قطعات پیچیده کند |
| CAM | قطعات پیچیده و سطوح سهبعدی | پایه (برای رفع اشکال) | برای قطعات پیچیده سریعترین روش |
| محاورهای | قطعات ساده، قطعهٔ تکی، نمونهسازی | کم یا بدون نیاز | سریع روی خود دستگاه |
مراحل نوشتن یک برنامه CNC از روی نقشه
- بررسی نقشه: ابعاد، تلرانسها، جنس قطعه و کیفیت سطح موردنیاز را مشخص کنید.
- انتخاب ابزار و پارامترهای برشی: نوع ابزار، دور اسپیندل و نرخ پیشروی را بر اساس جنس قطعه و توصیهٔ سازندهٔ ابزار انتخاب کنید.
- تعیین مبدأ قطعه: محل صفر قطعه را مشخص کنید و بر اساس آن مختصاتها را بنویسید.
- برنامهریزی ترتیب عملیات و مسیر ابزار: مثلاً اول پیشتراش یا پیشفرز، بعد پرداخت.
- نوشتن برنامه: دستی یا با CAM.
- بررسی برنامه: مسیر را در نمایش گرافیکی کنترلر ببینید، برنامه را بدون قطعه یا با ارتفاع Z بالاتر اجرا کنید و در اجرای اول از حالت تکبلوک و کاهش پیشروی با کلید اورراید استفاده کنید.
- ساخت قطعهٔ اول و اصلاح: پس از اندازهگیری، آفستها یا برنامه را اصلاح کنید.
اشتباههای رایج مبتدیان در برنامهنویسی CNC
- فراموشکردن لغو جبران شعاع (G40) یا جبران طول ابزار (G49) در پایان کار.
- انتخاب جهت اشتباه جبران (G41 بهجای G42 و برعکس).
- اشتباه در واحد (میلیمتر یا اینچ) یا استفاده از حالت مطلق و نسبی در جای نادرست.
- نادیدهگرفتن نقطهٔ اعشار در عددها که در بعضی کنترلرها مقدار را خیلی کوچکتر میکند.
- انتخابنکردن مبدأ قطعه (G54 و مشابه) یا استفاده از مبدأ اشتباه.
- نداشتن بلوک ایمنی در ابتدای برنامه و در نتیجه ماندن حالتهای برنامهٔ قبلی.
- اجرای مستقیم برنامه روی قطعهٔ اصلی بدون بررسی و اجرای آزمایشی.
آیا یادگیری برنامهنویسی CNC سخت است؟
پاسخ این سؤال بله یا خیر ساده نیست. برنامهنویسی پایهٔ CNC برای کسی که ریاضی مقدماتی (مختصات و کمی مثلثات) بلد است و عملکرد دستگاه را میشناسد نسبتاً آسان است. اما برنامهنویسی فرایندهای پیچیدهتر به تجربهٔ کارگاهی نیاز دارد؛ بنا به تجربهٔ رایج، حدود یک سال کار با ماشینهای CNC برای شروع کار جدی کمک زیادی میکند. ماشینهای پیچیدهتر مثل تراش چنداسپیندل یا ماشینهای پنجمحوره سالها تمرین و شناخت دقیق عملیات ماشینکاری میخواهند.
سختی کار به نوع برنامهنویسی هم بستگی دارد:
برنامهنویسی CAM تلاش کمتری میخواهد، چون نرمافزار بخش زیادی از کار را انجام میدهد، هرچند یادگیری خود نرمافزار و تنظیم درست مسیر ابزار و پستپراسسور هم زمان میبرد. برنامهنویسی محاورهای سادهترین روش است و حتی نیازی به برنامهنویس متخصص ندارد.
چگونه برنامهنویس CNC شویم؟
برنامه نویسی دستگاه CNC
در محیط کاری CNC چند نقش وجود دارد: اپراتور CNC، ماشینکار و برنامهنویس. اپراتور CNC نقش سطح ابتدایی است و نیاز به تجربهٔ خاصی ندارد، هرچند معمولاً دیپلم هنرستان و آشنایی با دستگاه CNC از شرطهای اولیهٔ آن است. یک پله بالاتر ماشینکار CNC قرار دارد که به فردی باتجربه با دانش ماشینکاری مواد مختلف نیاز دارد.
برنامهنویس CNC معمولاً بالاترین نقش فنی در کارگاه است و به تجربهٔ زیاد و مهارت در CAD/CAM نیاز دارد؛ برخلاف اپراتور و ماشینکار، با بخش کامپیوتری ماشینکاری سروکار دارد. مدرک دانشگاهی الزامی نیست، اما راهنمای شغلی وزارت کار آمریکا (BLS) میگوید برنامهنویسان CNC معمولاً به آموزش بعد از دبیرستان نیاز دارند. پس دیپلم هنرستان یا دبیرستان همراه با دورهها و گواهیهای برنامهنویسی شانس شما را برای تبدیلشدن به برنامهنویس CNC بالا میبرد.
بنا به تجربهٔ رایج، فردی با بیش از پنج سال سابقه در کارگاه CNC معمولاً شناخت خوبی از عملیات مختلف (تراش، فرز، روتر و برش لیزری) و سیستم محورهای هرکدام دارد. آمار حقوق و تعداد فرصتهای شغلی در هر کشور و هر سال تغییر میکند؛ برای عددهای بهروز به منابع رسمی همان کشور (مثلاً BLS در آمریکا) مراجعه کنید.
مسیر پیشنهادی برای یادگیری
- آشنایی با اصول ماشینکاری، ابزارها و نقشهخوانی.
- مرور ریاضی مورد نیاز: دستگاه مختصات، زاویه و مثلثات ساده.
- یادگیری G-code و M-code پایه روی یک کنترلر مشخص (مثلاً فانوک) و تمرین مثالهای فرز و تراش.
- یادگیری CAM و فهم خروجی آن.
- تمرین عملی روی دستگاه واقعی و کار با اپراتور یا ماشینکار باتجربه.
نتیجهگیری
برنامهنویسی CNC بخش جداییناپذیر کار با ماشین CNC است. برنامهنویس ماهر کیفیت و سرعت تولید را بالا میبرد، در حالی که برنامهٔ ضعیف به قطعهٔ معیوب، شکستن ابزار و آسیب به دستگاه منجر میشود.
بهطور خلاصه، برنامهنویسی دستی برای عملیات ساده تا متوسط و اصلاح برنامه روی دستگاه مناسب است و به مهارت خوب G-code نیاز دارد؛ برنامهنویسی CAM برای قطعات پیچیده به کار میرود؛ و برنامهنویسی محاورهای برای قطعات ساده و کارهایی که زمان آمادهسازی کوتاه میخواهند مناسبتر است.
6 دیدگاه
سلام وقتتون بخیر من تحصیلات کاردانی کامپیوتر دارم به یادگیری کدنویسی و تراشکاری و فرزکاری دستگاههای cnc علاقه دارم میخواستم بدونم با یادگیری این حرفه به عنوان یک خانوم چگونه میتونم وارد بازار کاری بشم متشکرم
درود
سوال شما قبلا در این قسمت پاسخ داده شده است.
سلام .من فقط برنامه نویسی تراش رو میخوام امکانش هست
درود بر شما آموزش برنامه نویسی CNC شامل تراش و فرز هست لطفا جهت اطلاعات بیشتر : 👈👈 به این لینک مراجعه کنید. (آموزش برنامه نویسی CNC)👉👉
سلام خسته نباشین میخواهم برنامه نویس متخصص شویم.
آیا برنامه نویسی در دستگاه تراش و دستگاه فرز خیلی تفاوت دارد؟
آیا وقتی به سیستم فانوک بلدیت درست داشته باشی میتوان با سیستم زیمنس کارکرد؟
سلام ودرود
از دیدگاه برنامه نویس در سطح مقدماتی : ماشینهای CNC با کنترلرهای مختلف وجود دارند لذا پوشش همه آنها در یک دوره آموزشی کار دشواری است اما نحوه برنامه نویسی همه آنها مشابه هم میباشد لذا تسلط بر یکی از کنترلرها، برنامه نویس را قادر خواهد ساخت تا در حدود 70 الی 80 درصد که در مواجه شدن با کنترلر جدید با مطالعه کاتالوگ دستگاه درصدد برنامه نویسی آن برآید. کنترلرهایی که با استاندارد DIN/ISO یا همان جی کد ها برنامه نویسی می شوند (مانند: فاگور، فانوک بوش، زیمنس، میتسوبیشی، اکوما، هایدنهاین ایزو)
از دیدگاه اپراتوری: کنترلرهای زیادی وجود دارد و نحوه اپراتوی هر کدام متفاوت هستش، اما بازهم کلیت یکی هست یعنی صفر قطعه کار، آفست و معرفی ابزار و شناخت دستگاه مختصات به عبارتی حدود 50 الی 60 درصد شبیه هم هستند و باید با مراجعه به کاتالوگ یا منوال دستگاه آموزش را تکمیل کنید.
برای آموزش برنامه نویسی CNC به این لینک مراجعه کنید.