بروزرسانیشده در مهر 19, 1405
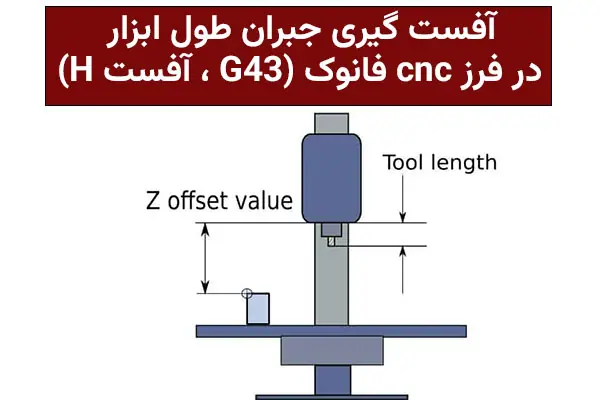
کد G43 در فرزهای CNC با کنترل فانوک (Fanuc) برای اعمال جبران طول ابزار (Tool Length Compensation) به کار میرود. این دستور به کنترل میگوید طول ابزار فعلی را با مقداری که در یک شمارهی افست مشخص ذخیره شده (معمولاً با حرف H) جبران کند. مقدار این افست میتواند مثبت یا منفی باشد.
سه روش تنظیم ارتفاع ابزار در فرز CNC فانوک
افستهای ماشین با هم جمع میشوند و به همین دلیل اپراتور میتواند افست ابزار و افست قطعهکار را به چند روش تنظیم کند. این موضوع دربارهی جبران طول ابزار بیشتر صدق میکند. بسته به تجهیزات کارگاه شما، باید یکی از این روشها را انتخاب کنید.
دربارهی محل G43 در برنامه: بعد از تعویض ابزار، روشن کردن اسپیندل و رفتن به موقعیت X و Y بالای قطعه، اولین حرکت مطلق در محور Z باید همان خطی باشد که G43 در آن اعمال میشود:
T15 M6 (تعویض ابزار) G0 G54 G90 X1.0 Y1.5 S1500 M3 (افست قطعهکار، حرکت به موقعیت اولیه، روشن کردن اسپیندل) G43 Z2.0 H15 (اعمال جبران طول ابزار هنگام حرکت به 2 اینچ بالای قطعه) G0 Z0.1 M08 (حرکت به ارتفاع مورد نظر و ادامهی برنامه)
جبران طول ابزار مثبت (Gage Line)
در این روش، افست ابزار برابر طول ابزار است؛ یعنی فاصلهی خط اندازهگیری (Gage Line) اسپیندل، که معمولاً پیشانی اسپیندل است، تا نوک ابزار. هرچه ابزار بلندتر باشد، افست بزرگتر است. افست Z قطعهکار هم فاصلهی همان خط اندازهگیری تا بالای قطعه را نشان میدهد.
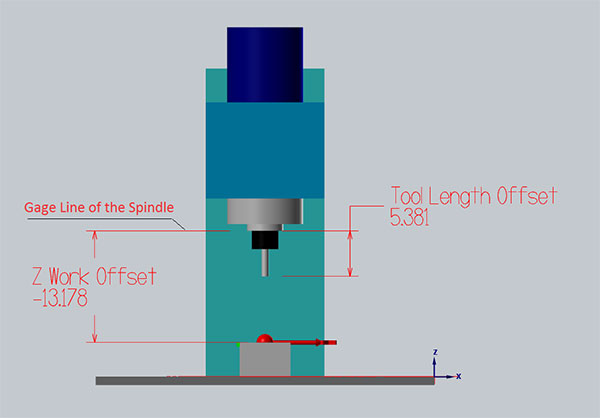
جبران طول ابزار مثبت (Gage Line Tool Length Offsets)
مزایای جبران طول ابزار مثبت:
- افست ابزار بین ماشینهای مختلف ثابت میماند. ابزار را از یک ماشین درمیآورید، در ماشین دیگر میگذارید، افستش را وارد میکنید و کار را ادامه میدهید؛ بدون تنظیم مجدد.
- سادهترین روش برای درک است، چون هر مقدار دقیقاً همان چیزی را نشان میدهد که تعریف شده.
- طول ابزار را میتوان بیرون از ماشین با پیشتنظیمکننده (Tool Presetter) اندازه گرفت و ابزارها را سریع روی ماشین بارگذاری کرد، بدون اینکه هر ابزار را دوباره روی ماشین تنظیم کنید.
- علاوه بر پیشتنظیمکننده، بیشتر پروبهای تنظیم ابزار هم در سیستم Gage Line کار میکنند.
معایب جبران طول ابزار مثبت:
- در ماشینهایی که پیشتنظیمکننده ندارند، کمتر عملی است.
- باید برای افست Z کار با مقدارهای منفی بزرگ کار کنید.
- اگر پیشتنظیمکننده خراب شود (مثلاً باتریاش تمام شود)، تنظیم ابزارها به روش جایگزین سخت میشود.
جمعبندی: جبران طول ابزار مثبت (Gage Line) در کارگاههای استاندارد یا خودکار بسیار کاربردی است.
جبران طول ابزار منفی (تنظیم روی سطح قطعه)
این روش بسیار ساده است. افست هر ابزار فاصلهی منفی نوک ابزار تا بالای قطعهکار است و افست Z کار صفر میماند. این سبک بیشتر در ماشینهای قدیمیتر و کارگاههای غیراستاندارد یا غیرخودکار استفاده میشود.
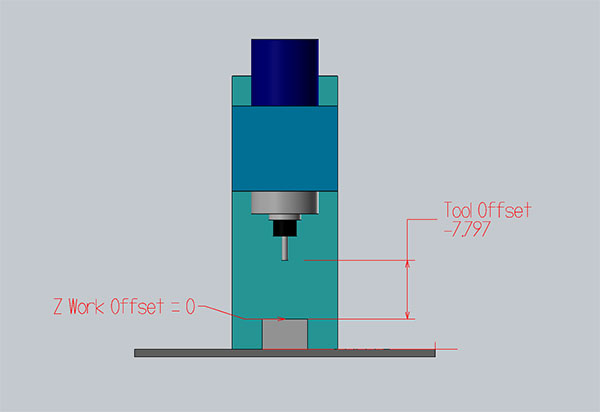
جبران طول ابزار منفی
مزایا:
- بسیار ساده است؛ افست ابزار همان فاصلهی بالای قطعه تا نوک ابزار است.
- بیشتر ماشینها این روش را بهطور پیشفرض پشتیبانی میکنند. کافی است ابزار را به بالای قطعه ببرید و دکمهی «Write Offset» را بزنید.
معایب:
- برای هر کار جدید، مخصوصاً وقتی ارتفاع قطعه عوض میشود، باید ابزارها را دوباره تنظیم کنید.
- افست ابزارها بین ماشینهای مختلف قابل جابهجایی نیست.
- برای تنظیم افست باید بالای قطعه تراشیده شده باشد. روی سطح منحنی یا نامنظم نمیتوان افست را تنظیم کرد. مثلاً اگر بخواهید قطعهای را که قبلاً ماشینکاری شده دوباره کار کنید، ارتفاع ابزارها را چطور تنظیم میکنید؟
جبران طول ابزار منفی با گیج بلوک (Gage Block)
میتوانید ترکیبی از دو روش بالا را هم به کار ببرید. اگر ماشین شما پیشتنظیمکنندهٔ خودکار ندارد، میتوانید تمام ابزارها را بهصورت دستی روی یک گیج بلوک مشخص، بالای میز یا سطح گیره، تنظیم کنید. در این حالت، افست Z کار برابر فاصلهی بالای گیج تا بالای قطعه شماست.
برای کسب اطلاعات بیشتر در مورد آموزش CNC آشنایی و کاربرد جی کد و ام کدها، آموزش برنامه نویسی سی ان سی ما رو ببینید.
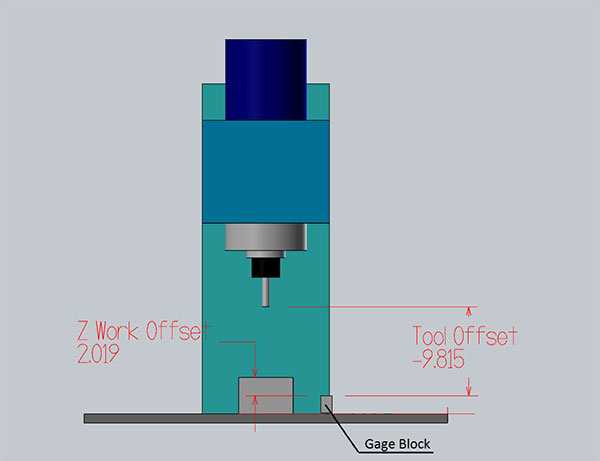
جبران طول ابزار منفی (مماس با گیج بلوک Gage Block)
استفاده از یک بلوک 1x2x3 (اندازهها به اینچ) یا یک پروب ابزار آنالوگ با صفحهی عقربهای برای تنظیم ابزارها روی فک گیره خیلی کاربردی است. فقط همیشه از یک ارتفاع ثابت استفاده کنید (مثلاً سمت 2 اینچی).
در ماشینکاری با گیره، مهمترین مقدار ارتفاعی است که قطعه از گیره بیرون زده؛ پس محاسبهی افست Z کار آسان است. اگر ابزارها را روی بلوک 2 اینچی تنظیم کردهاید، افست Z کار را روی منفی 2.0 بگذارید و ارتفاع بیرونزدگی قطعه از گیره را به آن اضافه کنید.
مزایا:
- بین کارهای مختلف میتوان از همان ابزارها بدون تنظیم مجدد افست استفاده کرد؛ فقط افست Z کار تغییر میکند.
- بیشتر ماشینهای CNC این روش را پشتیبانی میکنند.
- لازم نیست بالای قطعه را برای تنظیم ابزار یا افست کار تراش بدهید؛ فقط فاصلهی بالای گیج تا بالای قطعه را حساب کنید.
- برای تنظیم افست Z کار میتوان از ساعت اندیکاتور استفاده کرد و برای افست ابزار از پیشتنظیمکننده؛ فقط ارتفاع گیج را به نرمافزار پیشتنظیمکننده بدهید تا مقدار صحیح افست محاسبه شود.
معایب:
- محاسبات اولش کمی چالشبرانگیز است و به همین دلیل بسیاری از اپراتورهای تازهکار از این روش استفاده نمیکنند؛ ولی بعد از مدتی خیلیها آن را یاد میگیرند و به کار میبرند.
- افست ابزارها بین ماشینهای مختلف فرق میکند و در ماشین دیگر باید دوباره تنظیم شوند.
کدام روش تنظیم افست ابزار را در کارگاه انتخاب کنیم؟
این به تجهیزات و روش کار کارگاه شما بستگی دارد. اما بهتر است یک سبک مشخص را انتخاب کنید و در کل کارگاه همان را به کار ببرید تا از برخورد و حوادث ناخواسته جلوگیری شود.
G43 چطور کار میکند؟
وقتی G43 اجرا میشود، کنترل مقدار افست طول ابزار را که در جدول افست (Offset Table) و با شمارهای مثل H01 و H02 ذخیره شده، در جهت مثبت به مختصات Z اضافه میکند. بنابراین علامت مقدار ذخیرهشده (مثبت یا منفی) مستقیماً روی موقعیت نهایی ابزار اثر میگذارد. مثال:
G43 H01 Z50.0 (اعمال افست H01 و حرکت به Z=50.0)
کنترل مقدار H01 را به Z اضافه میکند و ابزار به موقعیت Z=50.0 با احتساب افست میرود.
نکات مهم G43
غیرفعال کردن جبران: برای لغو جبران طول ابزار از G49 استفاده میشود.
محل درست G43: معمولاً G43 بلافاصله بعد از تعویض ابزار و قبل از هر حرکت در محور Z نوشته میشود تا ابزار نسبت به قطعهکار در موقعیت درست قرار بگیرد.
مثال کاربردی G43
فرض کنید ابزار شماره 1 با افست H01 دارید و میخواهید ابزار تا ارتفاع 20 میلیمتر بالای قطعه برود:
T01 M06 (تعویض به ابزار شماره 1)
G43 H01 (اعمال جبران طول ابزار با مقدار H01)
G00 Z20.0 (حرکت به ارتفاع Z=20.0)
با این دستورها ابزار با در نظر گرفتن جبران طول، به ارتفاع درست میرود.
جمعبندی
- G43 برای اعمال جبران طول ابزار است.
- مقدار افست در جدول افست و با شمارهی H ذخیره میشود.
- معمولاً بعد از تعویض ابزار و قبل از حرکت در محور Z نوشته میشود.
- برای غیرفعال کردن آن از G49 استفاده کنید.